- Хоме
- О нама
- Производи
- Вести
- Преузми
- Пошаљите упит
- Контактирајте нас
Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Производи
Снабдевамо компоненте амортизера пуне категорије, укључујући клипове, штанцане, гумене заптивке, клипњаче, опруге и саморазвијене машине за траке/урезивање.
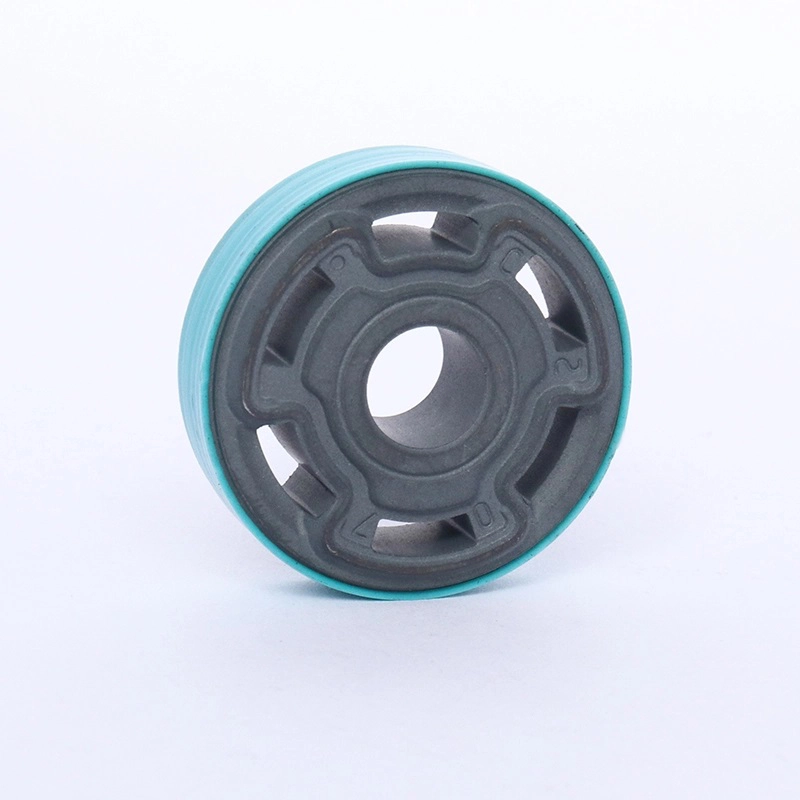
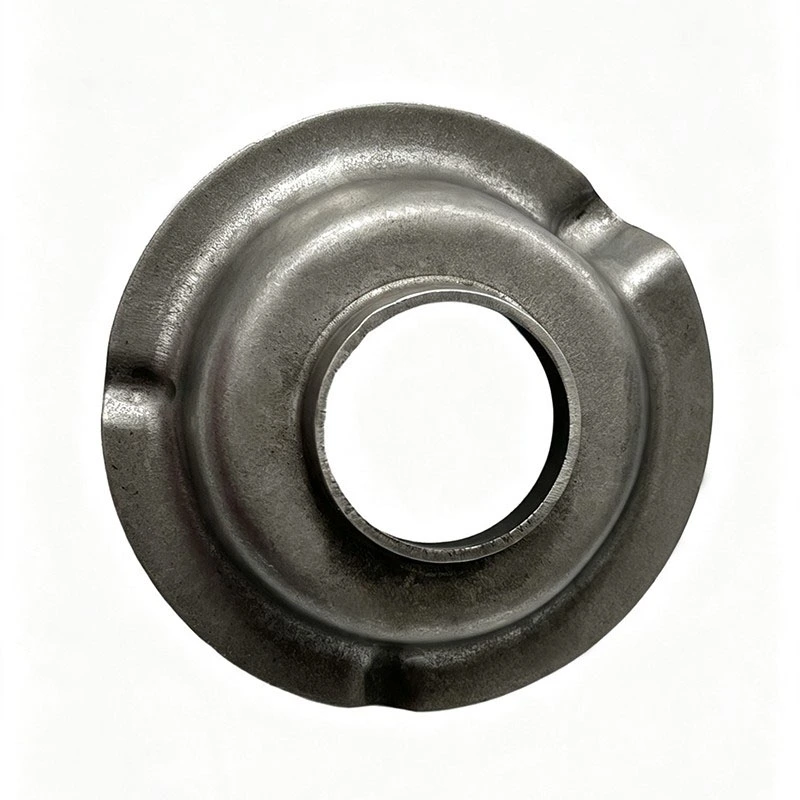
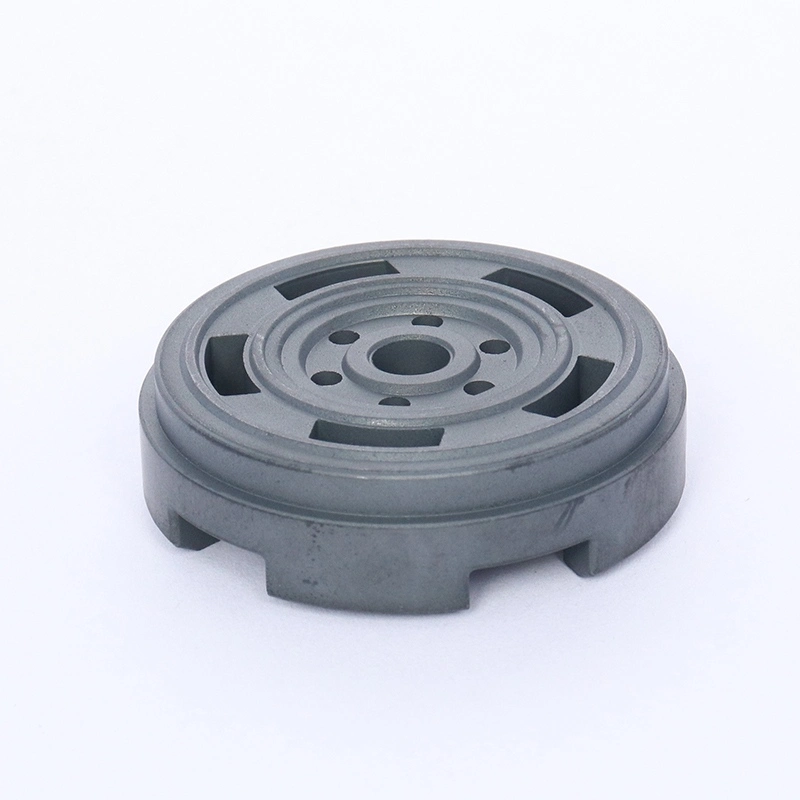
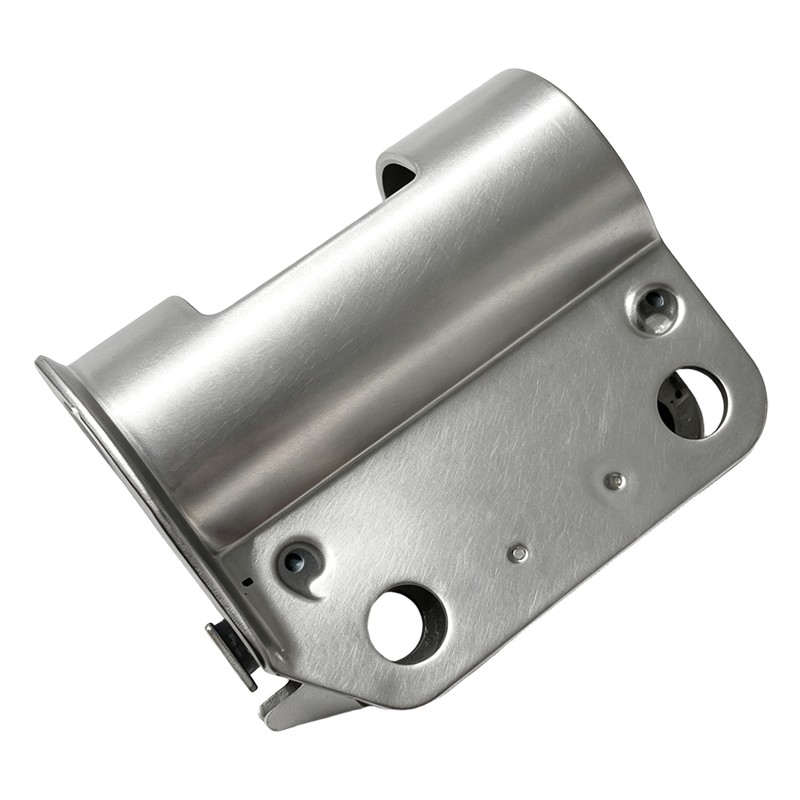
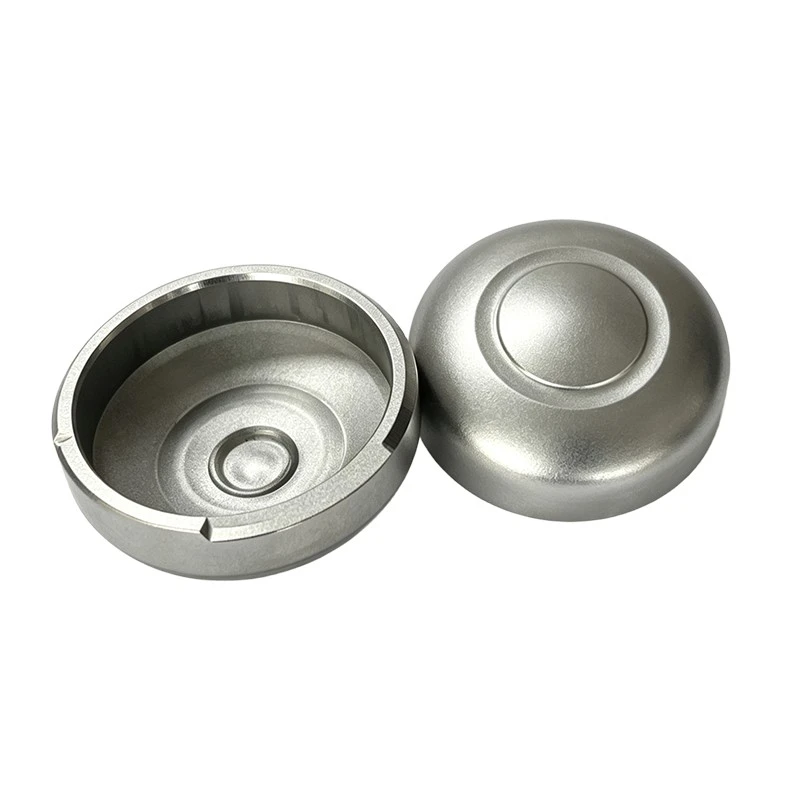
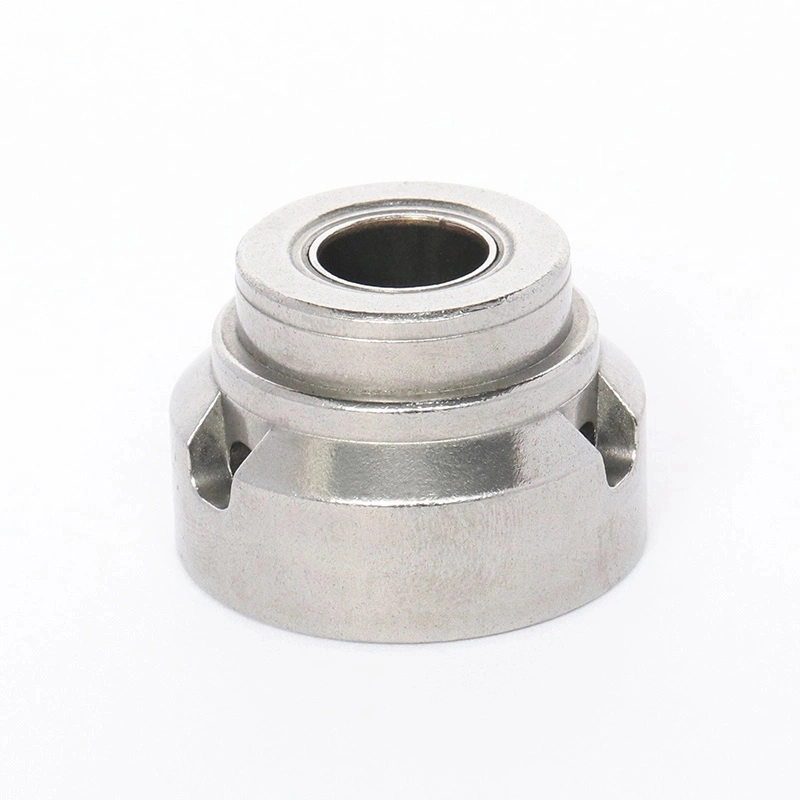
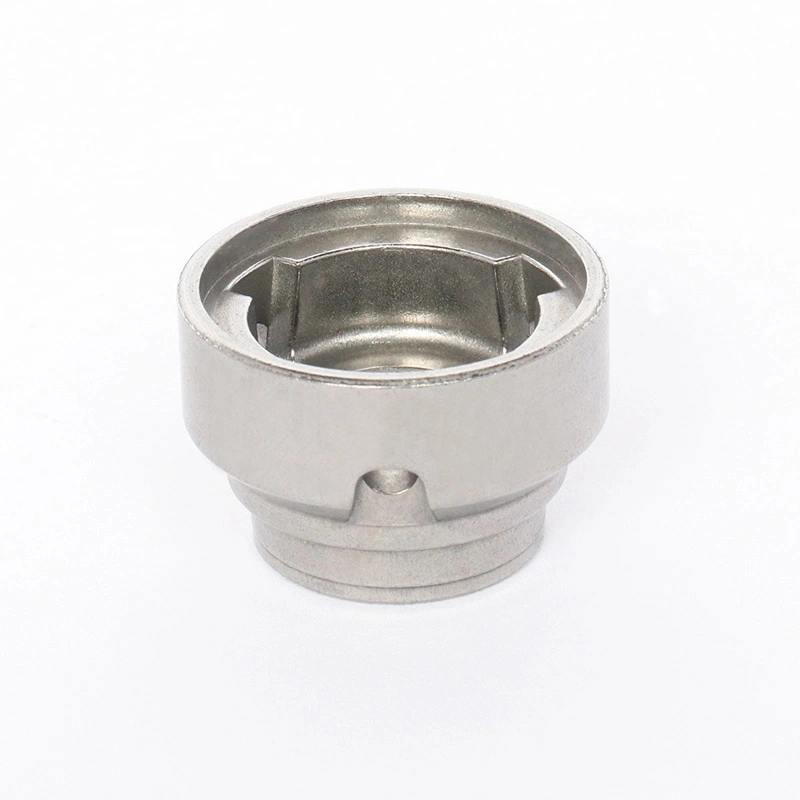
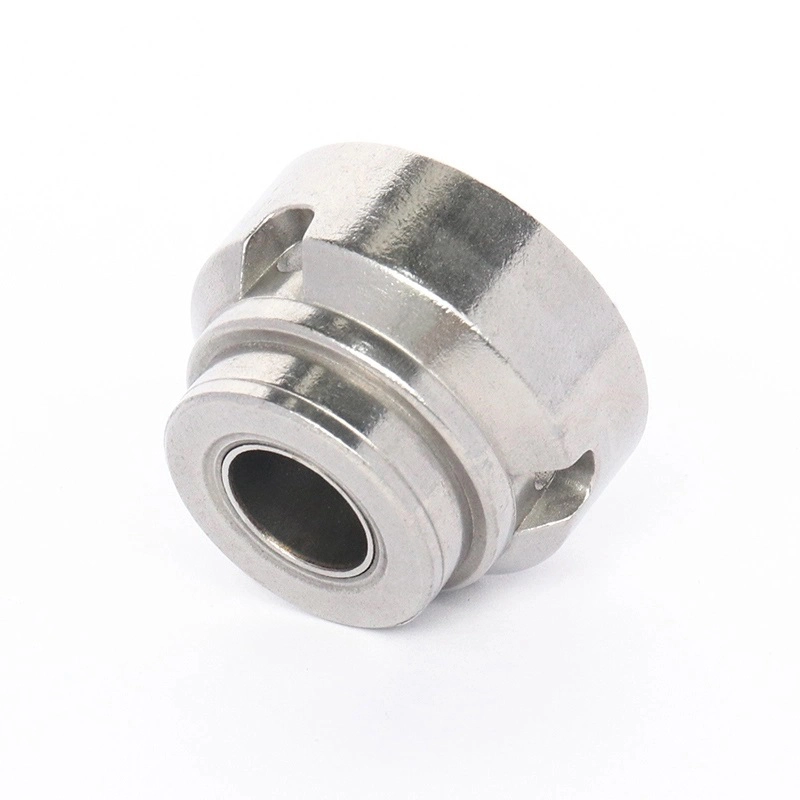
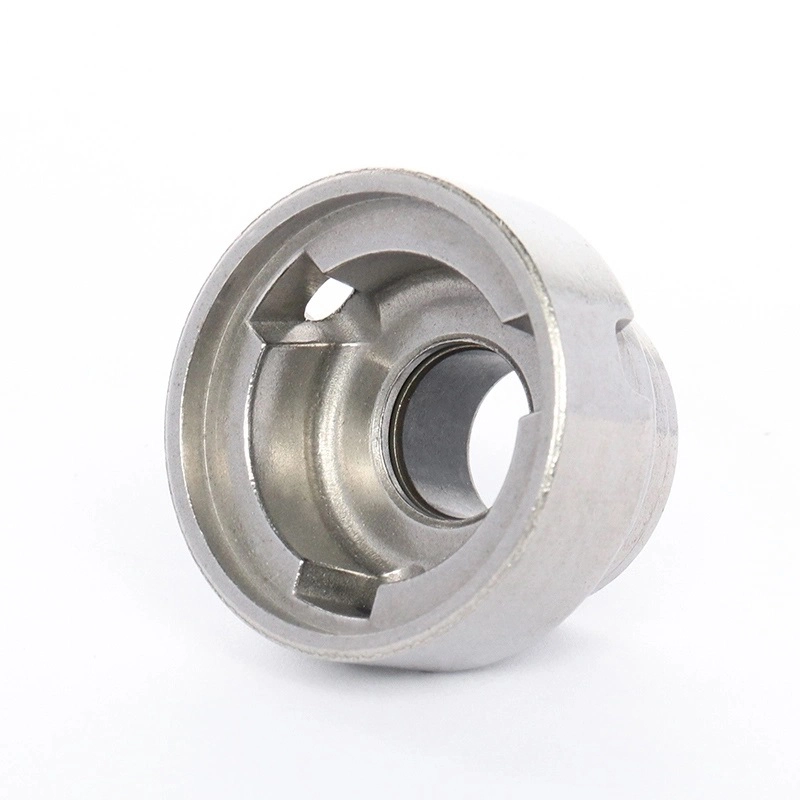
Прецизни водич за штап који се формира једним ударцем без ивица
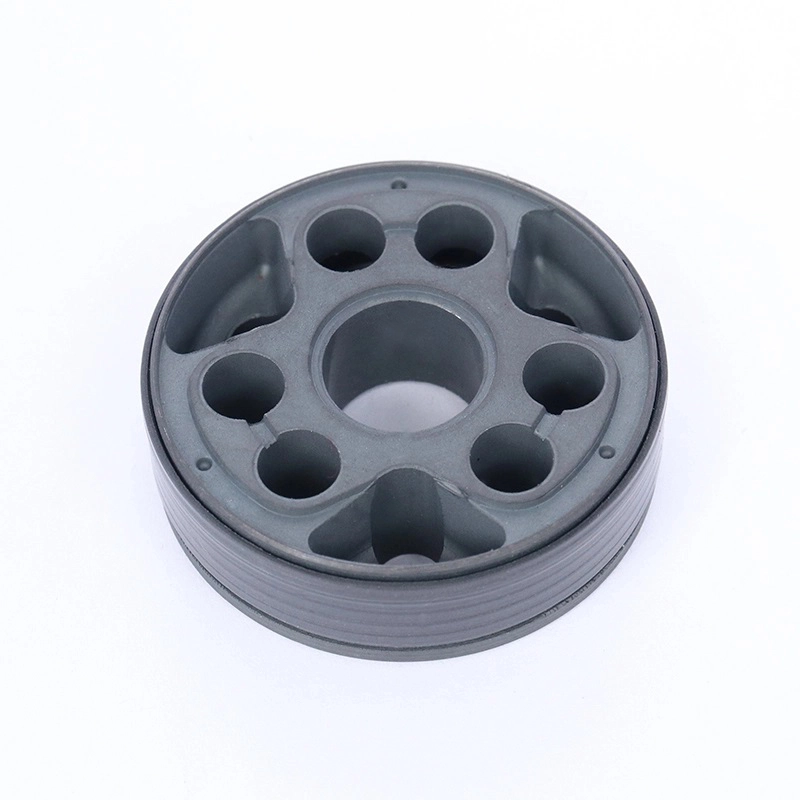
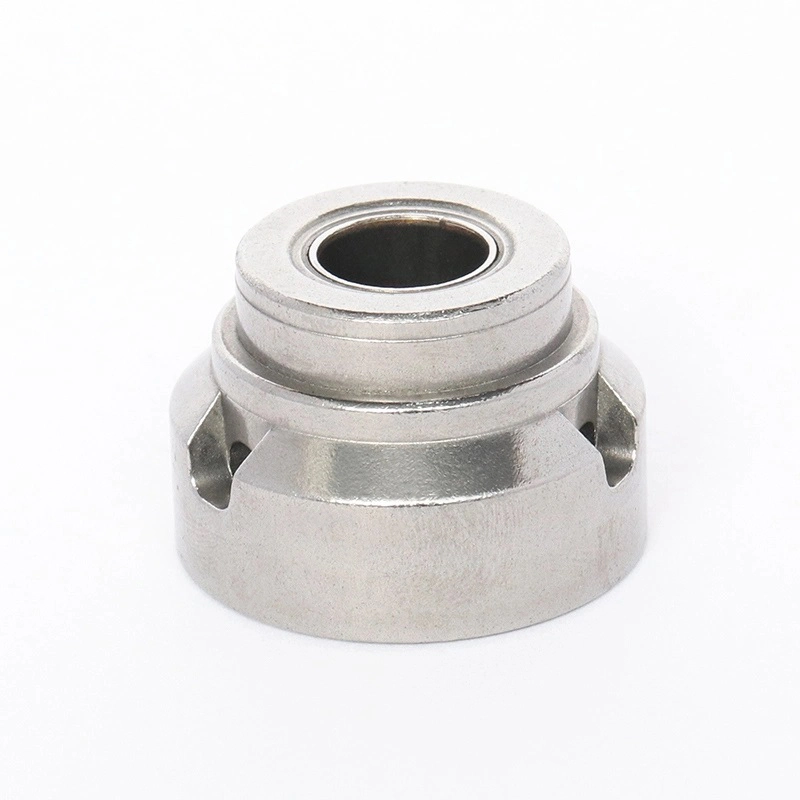
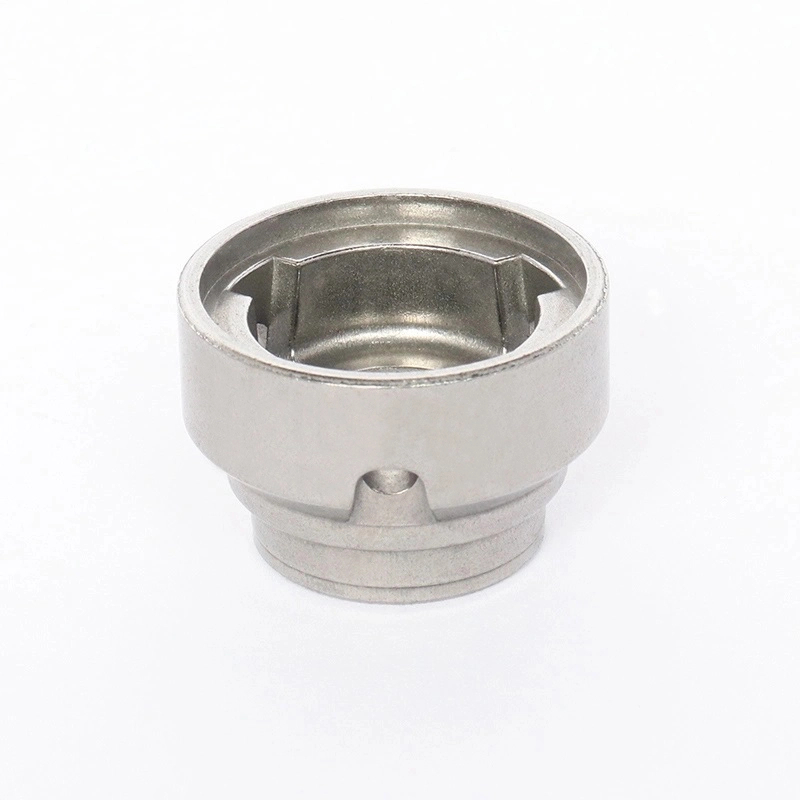
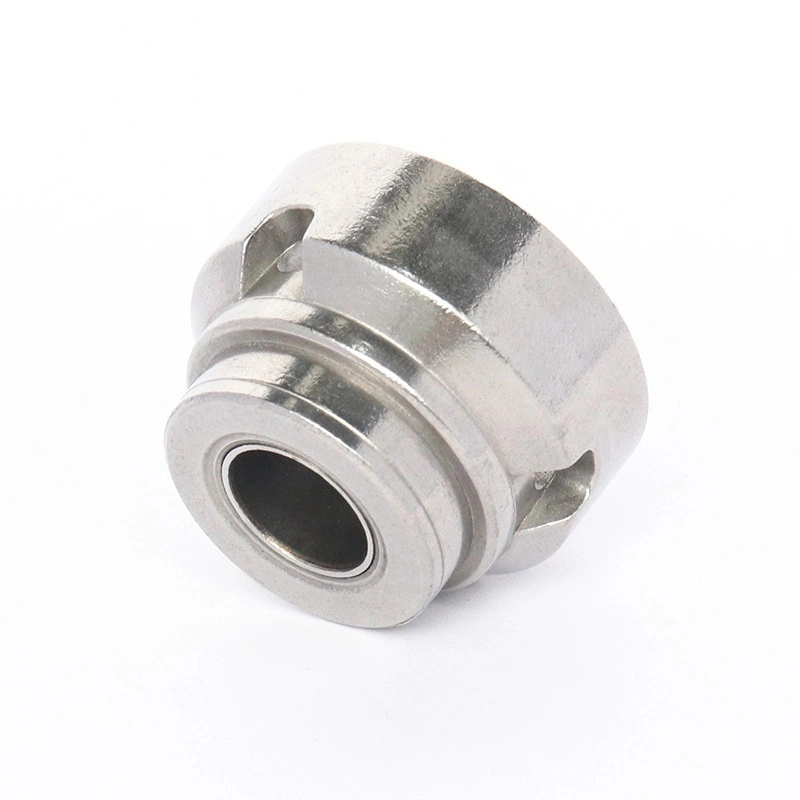
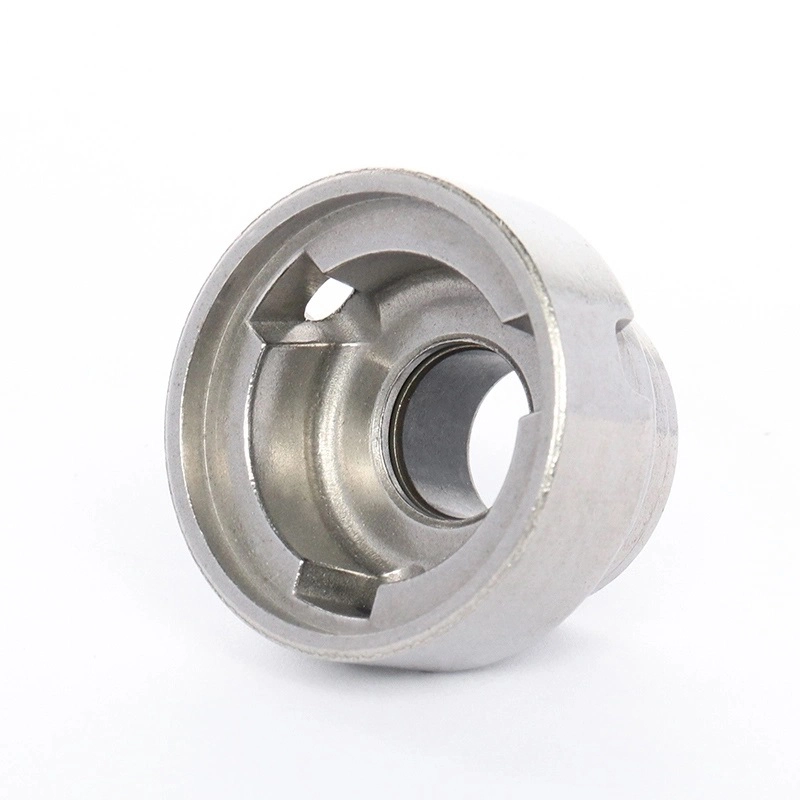
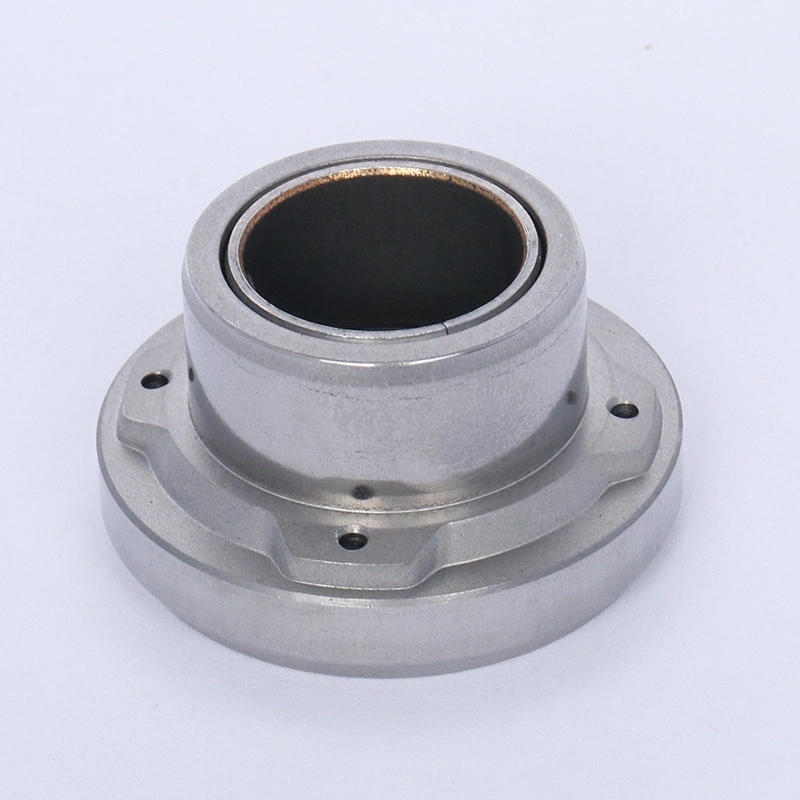
Прецизни водич за шипку која се формира једним ударцем без ивица из КСИАИИ је компонента металургије праха развијена за стабилно вођење клипњаче у аутомобилским, мотоциклистичким и индустријским системима амортизера. Његов процес једнократног обликовања помаже у смањењу акумулираних грешака у димензијама, док прецизно брушење и завршна обрада без ивица пружају контролисану површину за вођење.
ТхеПрецизни водич за штап који се формира једним ударцем без ивицаиз КСИАИИ је развијен око ових дугорочних захтева повратног кретања. Уместо да се фокусира само на основну тачност димензија, производни процес разматра однос између геометрије вођења, завршне обраде површине и перформанси материјала. Једнократно обликовање успоставља главну структуру, након чега следи прецизно димензионисање, брушење и површинска обрада како би се створила контролисана компонента за монтажу амортизера.
Формирање једним ударцем за конзистентност структуре
Смањење акумулираних грешака у обради
Традиционалне вођице шипке могу захтевати одвојене операције формирања, обрезивања и секундарне обраде. Свака додатна операција може довести до одступања димензија или незнатне деформације, посебно када неколико процеса утиче на исту функционалну област.
ТхеПрецизни водич за штап који се формира једним ударцем без ивицакористи интегрисано обликовање за успостављање главног профила и структурних карактеристика у једној контролисаној операцији. Прецизно димензионисање и брушење се затим користе за постизање специфицираних коначних димензија.
Ова рута производње помаже у смањењу гомилања грешака између више фаза формирања и обезбеђује конзистентнију почетну геометрију за накнадну завршну обраду.
Одржавање стабилне геометрије вођења
Водич штапа треба да одржава контролисан однос између својих унутрашњих и спољашњих функционалних површина. Прекомерно одступање може утицати на поравнање клипњаче и повећати локализовани контакт током клипног кретања.
КСИАИИ контролише критичне димензије током фазе димензионисања. Испоручена спецификација укључује ИД од φ12±0,02 мм и ОД од φ28±0,03 мм. Тачност навоја се може контролисати до степена 6Х.
Таква контрола димензија помаже произвођачима да одрже компатибилност између вођице шипке, клипњаче и околних компоненти амортизера.
Контрола површине и хабања
Прецизно брушење за интерфејс за вођење
Брушење директно утиче на стање функционалне површине. Груба или неконзистентна површина може повећати трење и убрзати хабање током поновљених покрета клипњаче.
КСИАИИ примењује прецизно брушење са специфицираном храпавошћу површине од Ра≤0,4 μм и паралелизмом од ≤0,02 мм. Након процеса следи чишћење и инспекција ради контроле стања површине пре отпреме.
За апликације које укључују честе повратне покрете, контролисана храпавост површине обезбеђује предвидљивији интерфејс и помаже у подршци доследним радним перформансама.
Густина материјала и површинска тврдоћа
Производ користи материјал за металуршки прах високе чистоће гвожђе-угљеник-бакар са густином обликовања од ≥6,5 г/цм³. Компактна унутрашња структура помаже да се обезбеди механичка основа потребна за поновљено оптерећење.
Након површинске обраде паром, наведена површинска тврдоћа може да достигне ХВ800±50, док је отпорност на неутрални слани спреј оцењена на ≥48 сати. Ове карактеристике подржавају апликације изложене вибрацијама, влази и променљивим условима на путу.
Комбинација густине материјала, површинске обраде и контролисане завршне обраде има за циљ да побољша отпорност на хабање и излагање околини без ослањања на један фактор перформанси.
Производња и контрола квалитета у 12 корака
Од сировог праха до прецизног обликовања
ТхеПрецизни водич за штап који се формира једним ударцем без ивицапроизводи се кроз процес од 12 корака који обухвата просејавање сировина, дозирање и мешање, сабијање, предсинтеровање, почетно калибрисање и високотемпературно синтеровање.
Чистоћа сировине се контролише на ≥99,5%, док је одступање елемената легуре током шарже ограничено на ±0,1%. Током сабијања, густина обликовања се контролише на ≥6,5 г/цм³.
Претходно синтеровање се врши на 900±10°Ц у трајању од 60±5 минута, након чега следи високотемпературно синтеровање на 1120±15°Ц у контролисаној заштитној атмосфери са чистоћом Х₂ од ≥99,99%.
Коначно димензионисање и површинска обрада
Након синтеровања, прецизно димензионисање се користи за контролу критичних ИД и ОД димензија. Операције бушења и урезивања се могу применити тамо где је потребно, са испорученом спецификацијом навоја која достиже ниво 6Х.
Обрада паром се затим користи за побољшање површинске тврдоће и отпорности на корозију. Прецизно брушење контролише храпавост и паралелизам, праћено чишћењем и сушењем како би се смањило остатке уља и влаге.
Завршна фаза провере проверава димензије и функционалне захтеве, са 100% инспекцијом одређеног за готов производ.
Уобичајени проблеми и решења са водичем штапа
Смањење неравномерног хабања клипњаче
До неравномерног хабања клипњаче може доћи када је геометрија вођења неконзистентна или када шипка доживи прекомерни бочни контакт током поновљеног кретања.
КСИАИИ ово решава кроз једнократно обликовање, прецизно димензионисање и контролисано млевење. Према достављеним производним подацима, ексцентрицитет вођења се може смањити на испод 0,2%, помажући у одржавању конзистентнијег односа између вођице и клипњаче.
Заштита заптивних компоненти
Оштре ивице и заостали неравнини могу створити проблеме током ручног или аутоматизованог састављања, посебно када је вођица шипке инсталирана близу компоненти за заптивање.
Процес завршне обраде комбинује ултразвучно чишћење и прецизно брушење ради контроле неравнина, заосталог праха и површинских неправилности. Испоручена спецификација циља Ра≤0,4 μм за готову површину.
Побољшање дугорочне оперативне поузданости
Амортизери који се користе у возилима изложени су понављаним вибрацијама, влази и честим повратним покретима. Густина материјала, површинска тврдоћа и отпорност на корозију стога постају важни фактори у дугорочном избору компоненти.
Са густином ≥6,5 г/цм³, опционим третманом паром и специфицираном површинском тврдоћом од ХВ800±50, КСИАИИ обезбеђује конфигурацију компоненти намењену захтевним радним окружењима.
Реал Апплицатион Цасе
Проблеми са квалитетом са традиционалним вођицама штапа
Познати азијски произвођач нових енергетских амортизера за возила имао је проблеме са квалитетом који се понављају са традиционалним вишепроцесним вођицама штапа. Конвенционалне компоненте су користиле одвојене процесе формирања и секундарног обрезивања, што је резултирало заосталим неравнинама и варијацијама у димензијама.
Током стварне монтаже и рада, неравнине могу оштетити заптивне компоненте и допринети цурењу уља, док је ексцентрицитет вођења проузроковао неравномерно трошење клипњаче. Стопа грешака у монтажи код купаца достигла је 4,2%, док је стопа неисправности пригушења након продаје била чак 2,1%.
Резултати након побољшања процеса
Након преласка наПрецизни водич за штап који се формира једним ударцем без ивица, купац је постигао побољшану конзистентност вођења и квалитет површине.
Процес једнократног обликовања смањио је нагомилане грешке у обликовању, док су завршна обрада без ивица и прецизно брушење помогли у заштити заптивног интерфејса. После 100.000 високофреквентних клипних циклуса замора и 240-часовних тестова издржљивости у сланом спреју, производ је задржао стабилне перформансе вођења без пријављених хабања, деформација или цурења уља.
Стопа неисправности склопа пала је на 0,2%, док је стопа неуспеха након продаје смањена на 0,08%. КСИАИИ је касније постао стални добављач купца за нове компоненте за вођење амортизера за возила са годишњим обимом испоруке од приближно 180.000 комада.
Перформансе под поновљеним реципрочним покретом
Стабилно навођење у континуираном раду
Амортизери доживљавају хиљаде циклуса компресије и одбијања током рада. ТхеПрецизни водич за штап који се формира једним ударцем без ивицакористи контролисано обликовање, димензионисање и прецизно брушење да би одржао конзистентан интерфејс за вођење, помажући у смањењу неравномерног хабања клипњаче и непотребног трења.
Отпорност на вибрације и влагу
Са густином од ≥6,5 г/цм³ и опционим површинским третманом паром, производ пружа добру структурну чврстоћу и површинску заштиту. Површинска тврдоћа може да достигне ХВ800±50, са отпорношћу на неутрални слани спреј од ≥48 сати, подржавајући захтевна окружења за пригушивање аутомобила, мотоцикала и индустрије.
Подржава поузданост заптивања
Ултразвучно чишћење и завршна обрада без ивица помажу у спречавању заосталих честица и оштрих ивица да утичу на оближње заптивне компоненте. Са храпавости површине контролисаном на Ра≤0,4 μм, вођица обезбеђује чистију и контролисану контактну површину за дуготрајан рад.
Често постављана питања
Која је главна функција водича штапа?
Водилица шипке подржава и води клипњачу током поновљеног повратног кретања. Његова геометрија и стање површине могу утицати на поравнање шипке, трење, хабање и околни систем заптивања.
Зашто је важна завршна обрада без ивица?
Преостали неравнини могу ометати монтажу или оштетити оближње заптивне компоненте. Уклањање неравнина и остатака праха помаже да се обезбеди чистији и контролисанији интерфејс за инсталацију.
Зашто користити једнократно формирање?
Једнократно обликовање успоставља примарну геометрију у једној контролисаној операцији обликовања. Помаже у смањењу акумулираних грешака повезаних са више фаза формирања, док накнадно димензионисање и млевење успостављају коначне спецификације.
Која се храпавост површине може постићи?
Испоручена производна спецификација обезбеђује циљ прецизног брушења од Ра≤0,4 μм, са паралелизмом контролисаним на ≤0,02 мм.
Може ли КСИАИИ да прилагоди водич штапа?
Да. КСИАИИ подржава ОЕМ и ОДМ производњу на основу цртежа купаца, узорака и техничких спецификација, укључујући димензије, навоје, површинску обраду и захтеве материјала.
Примена и КСИАИИ производне могућности
Примене у системима за пригушивање
ТхеПрецизни водич за штап који се формира једним ударцем без ивицаПогодан је за путничка возила, комерцијална возила, возила нове енергије, мотоцикле и индустријску опрему за пригушивање. Посебно је погодан за апликације које захтевају контролисано вођење клипњаче, поуздане заптивне интерфејсе и отпорност на поновљено клипно кретање.
КСИАИИ као добављач прецизних компоненти
Са скоро 20 година искуства у производњи металургије праха, стандардизованом фабриком од 5.000 квадратних метара и системом управљања квалитетом у складу са ИАТФ 16949:2016, КСИАИИ обезбеђује прецизне компоненте амортизера за међународне ОЕМ купце.
Његове производне могућности покривају интегрисано обликовање, синтеровање, димензионисање, обраду паром, прецизно млевење, чишћење и завршну инспекцију, подржавајући и прилагођене развојне пројекте и стабилну масовну производњу.
Пошаљи упит
Контакт информације
-
Адреса
Но.209 Лане 520 Тонгнинг Рд, Киањианг Стреет, Јиангбеи Дистрицт, Нингбо Цити, Зхејианг Провинце, Кина
-
Тел
-
Емаил
Добијте прилагођену понуду за своје делове амортизера
Зашто глобални купци бирају Нингбо Ксиаии:
✓ ИАТФ 16949 Цертифиед — Стопа дефеката строго контролисана испод 0,1%.
✓ Набавка пуне категорије — Клипови, шипке, опруге, штанцани и гумени делови.
✓ Подршка за истраживање и развој — прилагођене формуле за металургију праха и брза израда прототипа за 7-10 дана.
✓ Доказани капацитет — 50 милиона клипова са језгром произведено годишње за глобалне ОЕМ произвођаче.
Спремни за почетак? Попуните образац испод и наш инжењерски тим ће одговорити у року од 24 сата са прилагођеном препоруком.


Невс Рецоммендатионс