- Хоме
- О нама
- Производи
- Вести
- Преузми
- Пошаљите упит
- Контактирајте нас
Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Производи
Снабдевамо компоненте амортизера пуне категорије, укључујући клипове, штанцане, гумене заптивке, клипњаче, опруге и саморазвијене машине за траке/урезивање.
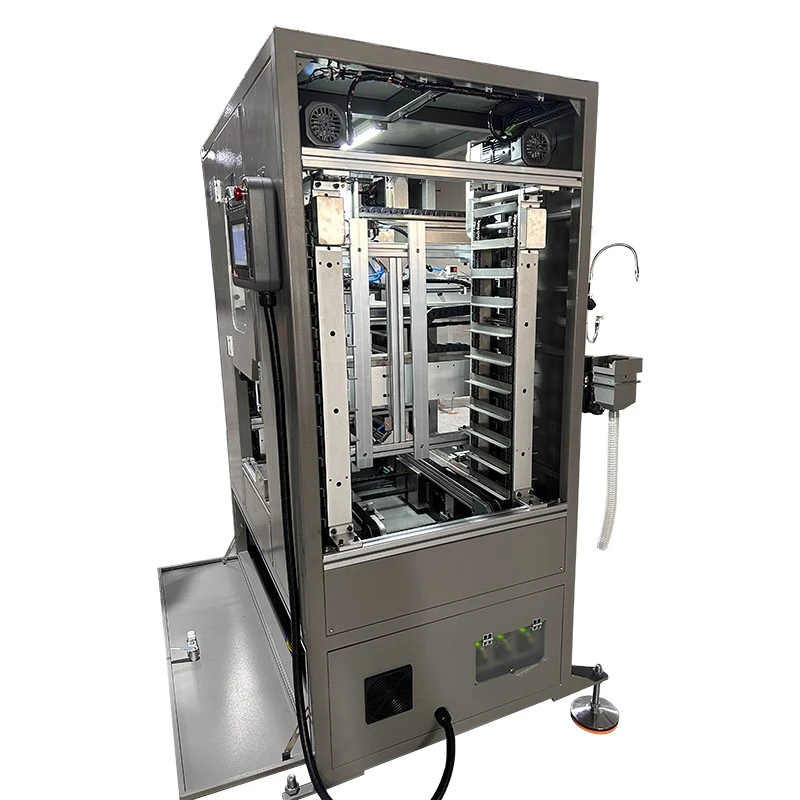
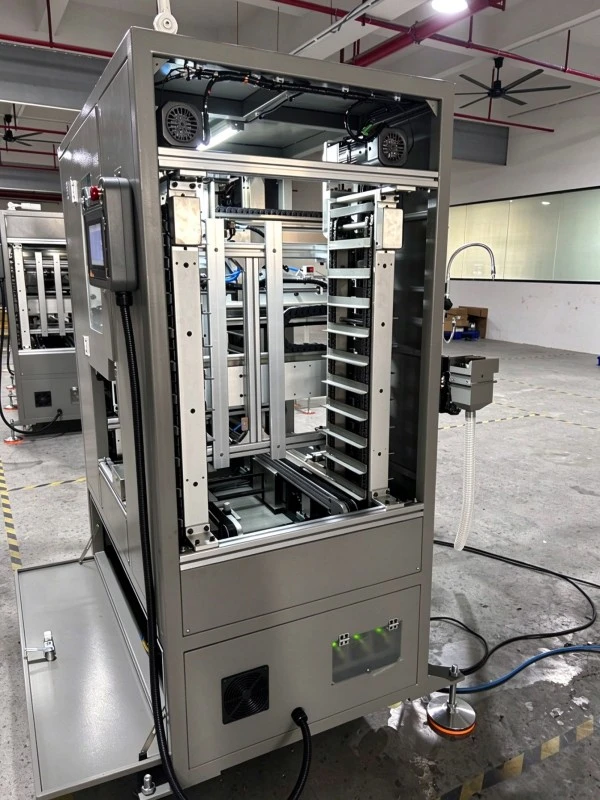
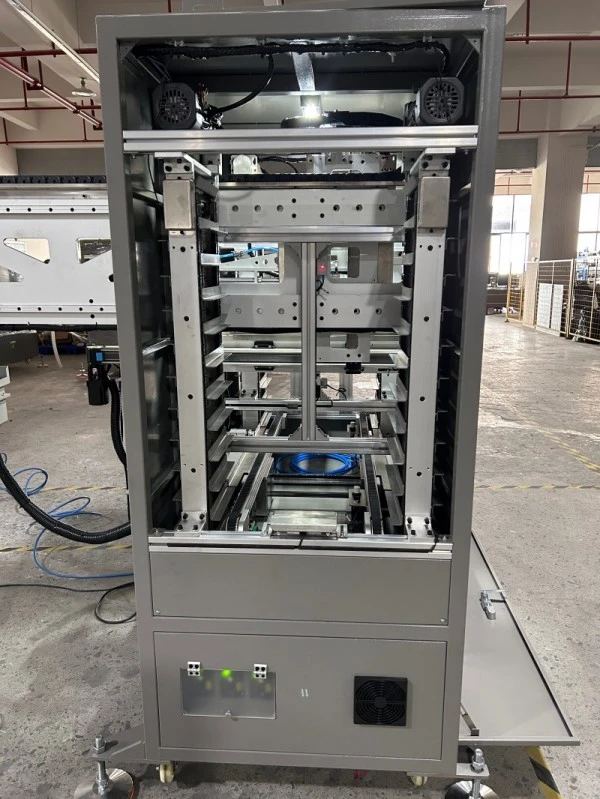
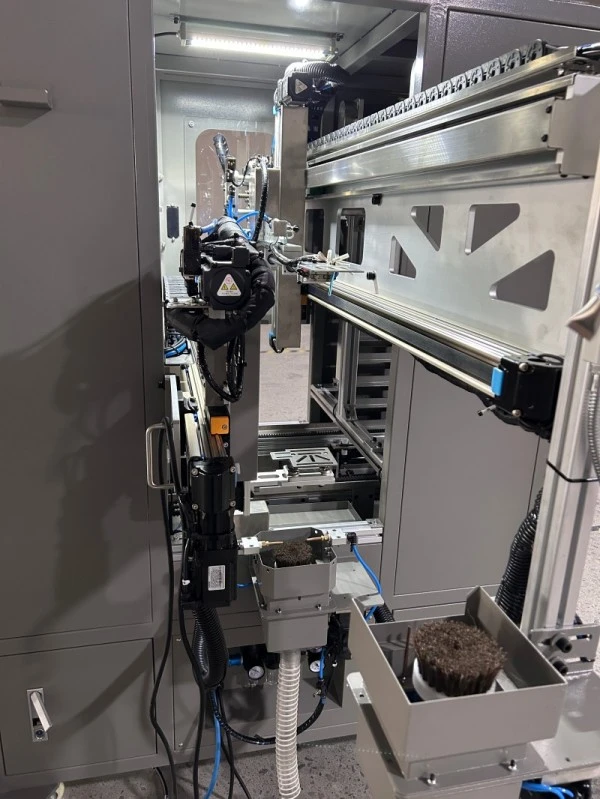
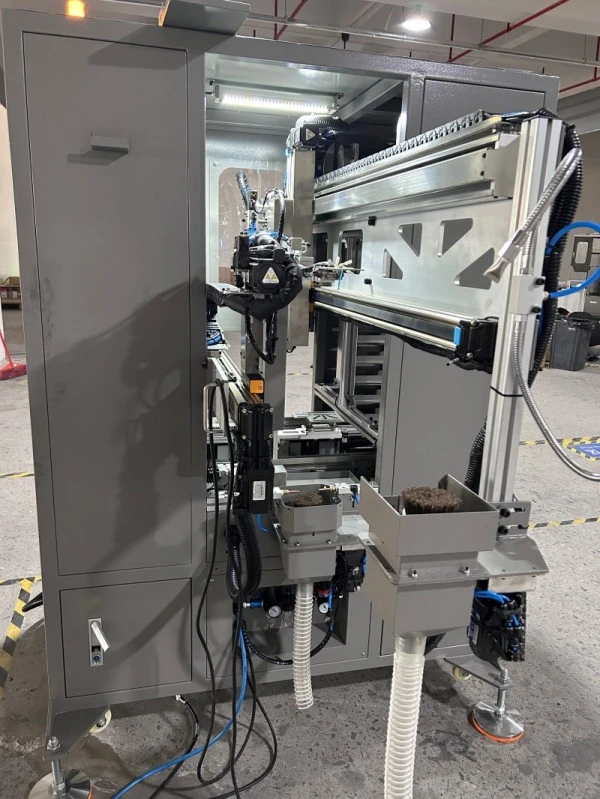
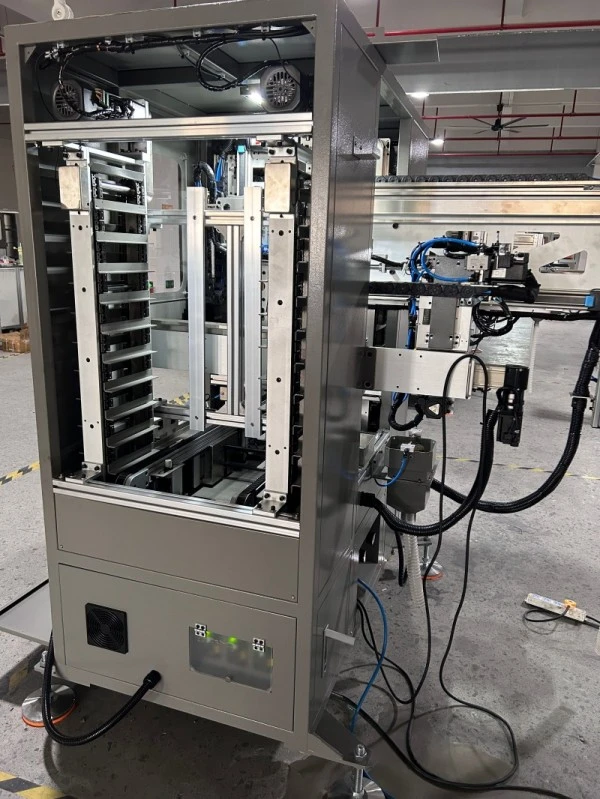
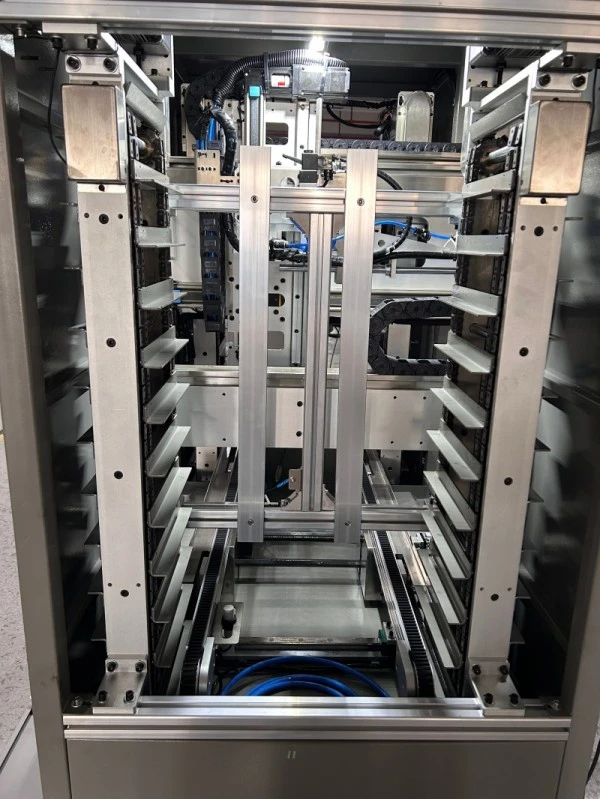
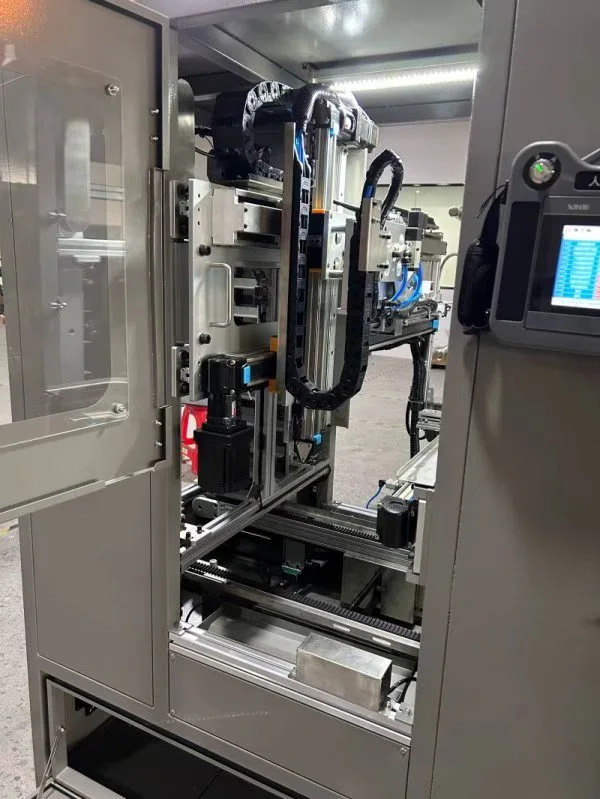
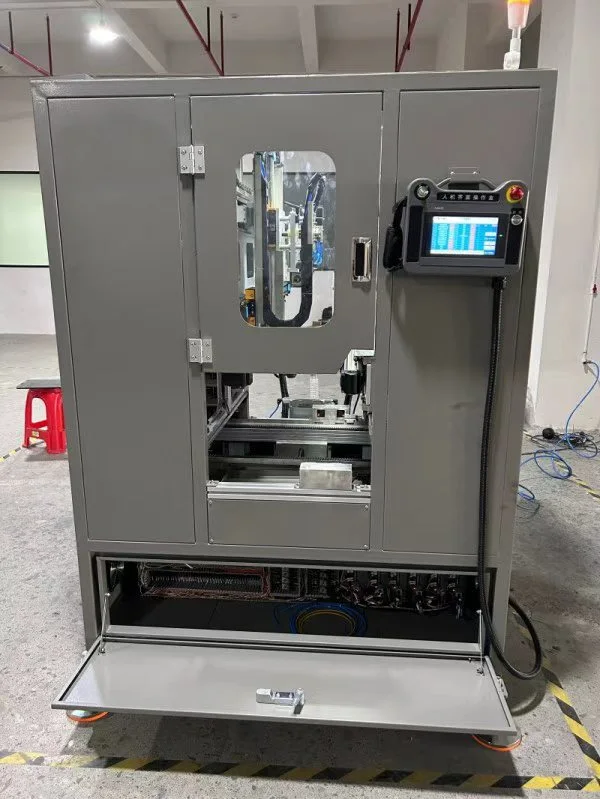
Потпуно аутоматска машина за руковање и палетизацију делова за металургију праха
КСИАИИ развија аутоматизована решења за руковање након штампе за производњу компоненти металургије праха (ПМ). Дизајнирана за рад са механичким пресама за сабијање праха серије ФИ и хидрауличним серво пресама, ова потпуно аутоматска машина за руковање и палетизацију делова за металургију праха аутоматизује пренос крхких зелених компактова из калупа за пресовање у калупе за синтеровање.
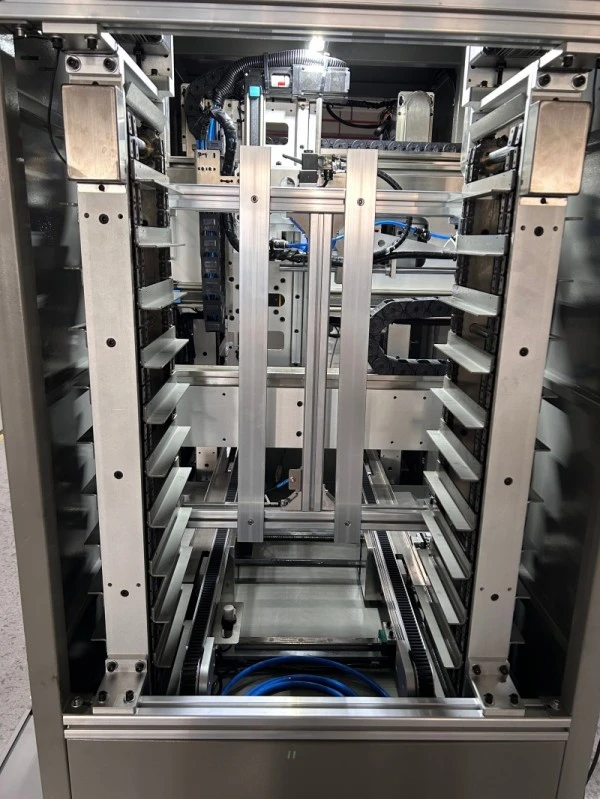
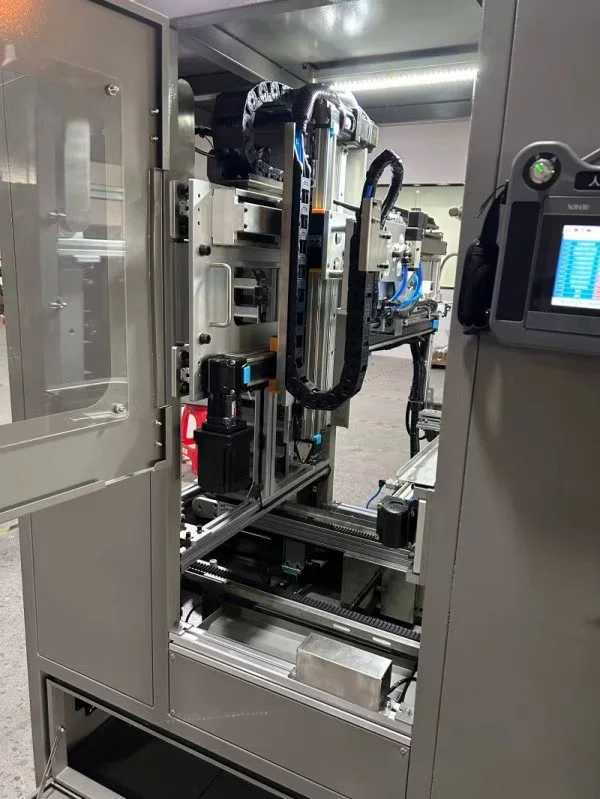
ТхеПотпуно аутоматска машина за руковање и палетизацију делова за металургију прахаинтегрише уклањање делова шупљине у калупу, двострано четкање праха, окретање радног комада од 180°, аутоматско пуњење лежишта, пуњење празног лежишта и пуферовање целог лежишта. Смањењем ручног контакта са компонентама које нису уплетене, систем помаже да се минимизира ломљење и ломљење везано за руковање, истовремено подржавајући конзистентнији ток производње.
Вођена вишеосним серво модулима зупчастог ремена и контролисана преко ПЛЦ-а са ХМИ екраном осетљивим на додир, радна станица подржава четири заменљива метода хватања: стезање, магнетно хватање, вакуумско усисавање и унутрашње ширење. Оператери могу да подесе параметре кретања, размак делова и распоред палета преко контролног интерфејса, чинећи систем погодним за различите зелене компактне геометрије и производне захтеве.
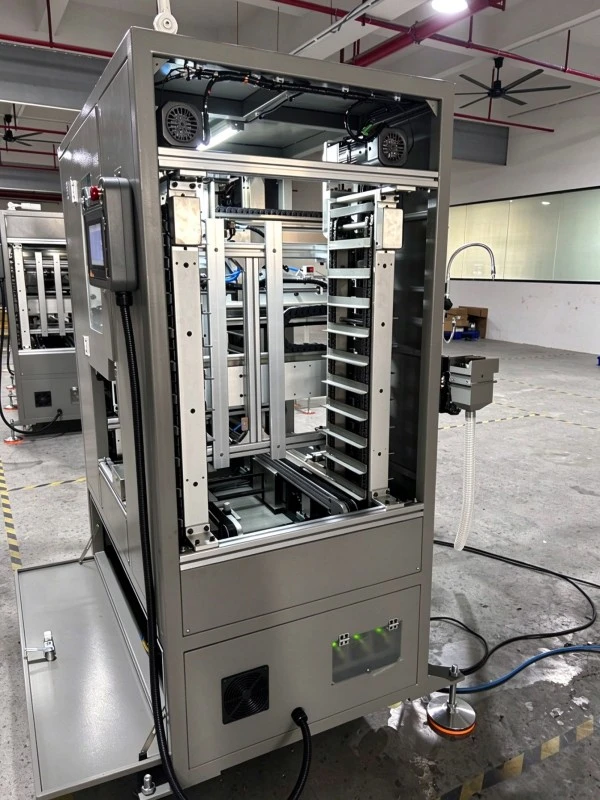
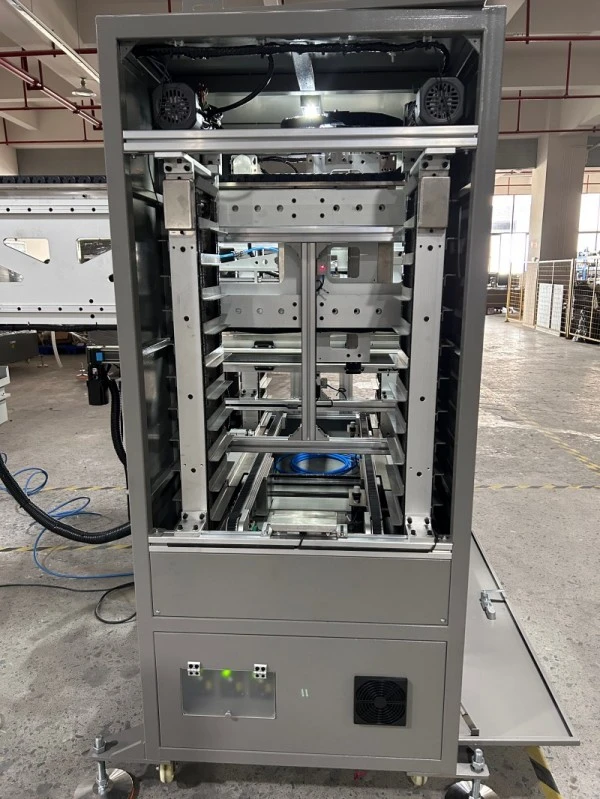
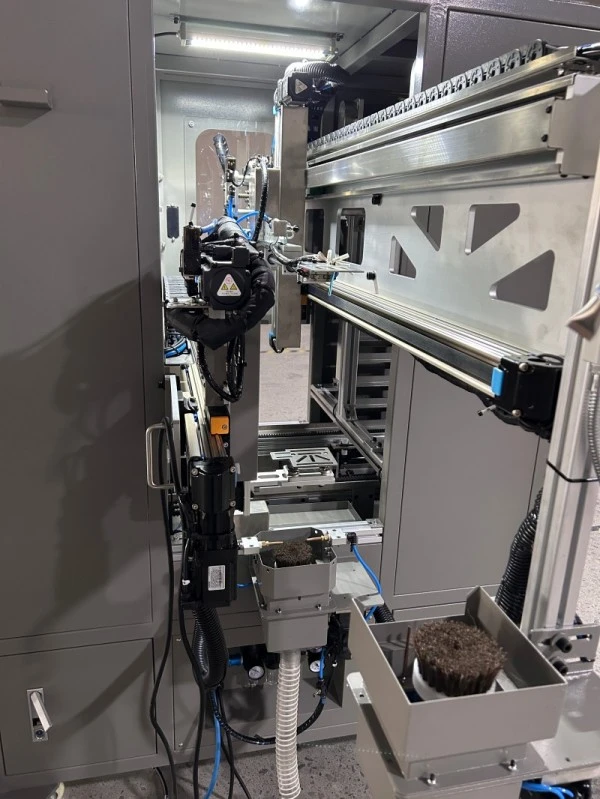
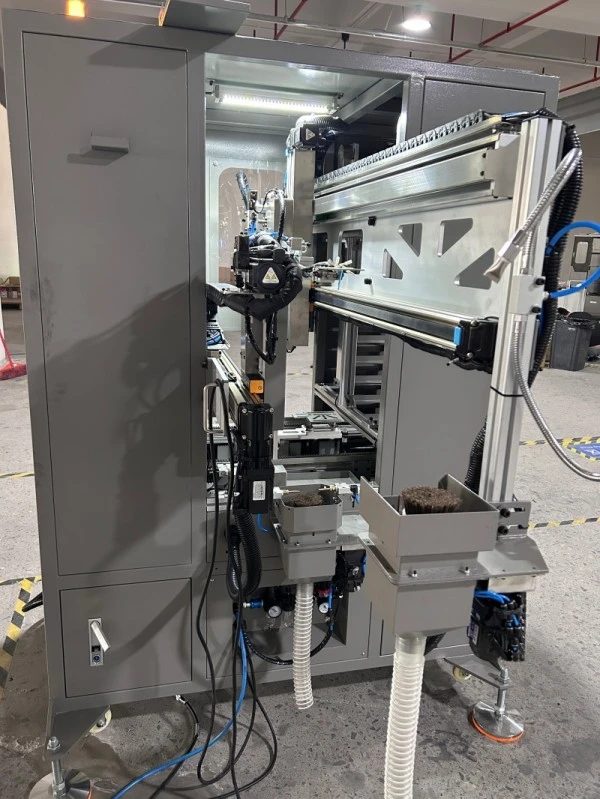
Аутоматска обрада после штампе
Уклањање делова у облику шупљине
Након што преса за сабијање праха заврши свој циклус формирања и пошаље одговарајући сигнал, манипулатор за подизање улази у подручје калупа, хвата зелени компакт и повлачи се из калупа.
Овај аутоматизовани пренос смањује потребу да оператери ручно извлаче ломљиве делове из области штампе. Радна станица је дизајнирана да се повеже са пресом преко ожичених сигнала, а квар подизања покреће аларм и реакцију заустављања притиска у складу са испорученом конфигурацијом опреме.
Метода хватања мора бити изабрана у складу са обликом радног предмета, материјалом, тежином и стањем површине како би се спречила деформација или оштећење током руковања.
Двострано четкање у праху
Зелени компакти могу да задрже пудер у праху и фине неравнине након формирања. Радна станица користи две станице за четкање за чишћење доње и горње површине пре палетирања.
Склопови четкица користе четке са финим филаментима са подесивим опсегом брзине од 0–1100 о/мин. Издувавање ваздуха и канал за сакупљање прашине помажу у уклањању распуштеног праха из радног простора.
Овај процес помаже у смањењу заосталог праха и мањих неравнина пре синтеровања. Стварни резултат чишћења зависи од геометрије дела, подешавања четкице и карактеристика материјала, тако да купци треба да процене репрезентативне узорке током валидације процеса.
Окретање радног предмета и уметање у лежиште
Након прве операције четкања, манипулатор преузимања преноси део на манипулатор за палетирање. Други манипулатор ротира радни предмет за 180° ради чишћења горње површине пре него што га постави на предвиђену позицију на тацни.
Када се ред попуни, лежиште напредује за програмирани размак између делова. Машина затим наставља да распоређује преостале делове према изабраном шаблону палетирања.
Контролни систем подржава подешавања параметара за кретање, подизање, угао окретања, слагање слојева и размак делова. Ово омогућава подешавање распореда преко ХМИ-а без механичких промена у сваком параметру позиционирања.
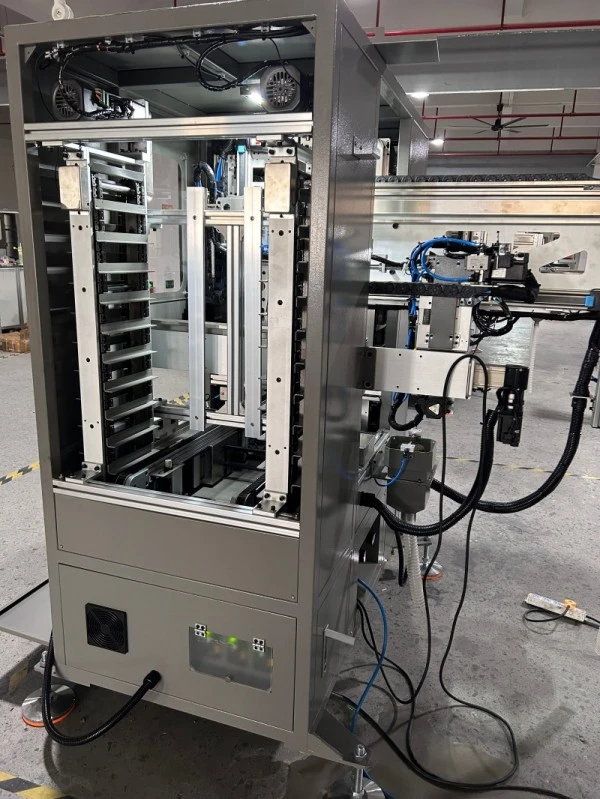
Опције хватаљке и компатибилност делова
Четири методе хватања
Различити зелени компакти захтевају различите стратегије руковања. Радна станица подржава четири опције хватања за брзу промену, омогућавајући избор подешавања руковања према дизајну дела.
| Гриппинг Метход | Карактеристике одговарајућег дела | Разматрање избора |
| Стезна хватаљка | Делови са одговарајућим спољним профилом и довољном отпорношћу на силу стезања | Потврдите положај контакта и притисак стезања |
| Магнетна хватаљка | Погодни магнетни материјали | Проверите одговор материјала и силу хватања |
| Вакумска хватаљка | Танкозидни или ломљиви делови погодни за усисавање | Потврдите расположиву површину усисавања, стање површине и заптивање |
| Унутрашња експанзиона хватаљка | Делови са одговарајућим унутрашњим отвором | Потврдите димензије отвора и дозвољену унутрашњу контактну силу |
Ово су пре смернице за избор него универзална правила. Стварну прикладност за хватање треба проверити коришћењем радних комада купца, посебно за делове са танким зидовима, неправилне облике и зелене компакте који су осетљиви на локализовани притисак.
Подржани опсег радног комада
Стандардно наведени опсег руковања обухвата радне комаде пречника 8–60 мм, висине 3–35 мм и максималне индивидуалне тежине од 100 г.
Висина подизача се може подесити у распону од 1.000 до 1.400 мм од пода до положаја подизача. Ово помаже у прилагођавању разлика у висини пресе, конфигурацији матрице и дубини јаме, у зависности од потврде стварног распореда машине.
За делове изван наведених димензија или опсега тежине, КСИАИИ би требало да процени потребну хватаљку, опсег кретања и распоред руковања пре него што потврди компатибилност.
Додавање у лежиште и пуферовање
Аутоматско снабдевање празним лежиштем
Потпуно аутоматска машина за руковање и палетирање делова за металургију праха укључује складиште са празним лежиштима са наведеним капацитетом од до девет лежишта. Компатибилне опције лежишта укључују мрежасте тацне, графитне плоче и посуде за синтеровање од нерђајућег челика.
Наведени опсег величина лежишта је 220–400 мм дужине и 200–300 мм ширине. Купци који користе постојеће посуде треба да доставе своје димензије и физички узорак за проверу компатибилности. Испоручени захтеви наводе да деформација дна лежишта не би требало да прелази 2 мм.
Складиште са пуним лежиштем
Када је тацна потпуно напуњена, транспортни механизам је преноси у одељак за пуферовање пуног лежишта и доводи празну тацну у радни положај. Пуфер може да ускладишти до девет пуних тацни, са максималним наведеним оптерећењем од 80 кг.
Када простор за складиштење пуне тацне достигне капацитет, звучни и визуелни аларм упозорава оператера да уклони напуњене тацне. Овакав аранжман смањује потребу за честом ручном заменом лежишта током производње, иако континуирани рад и даље зависи од благовременог прикупљања и допуњавања лежишта.
Пребацивање у процес синтеровања
Радна станица је дизајнирана да повеже руковање након штампе са низводним операцијама синтеровања. Једном напуњене, компатибилне посуде могу се пренети у пећ за синтеровање са мрежастим тракама или одговарајућу станицу за синтеровање.
За пројекте који захтевају интегрисанији проток материјала, опционе конфигурације укључују АГВ прикључну станицу за пренос, модул за дистрибуцију више машина и интерфејс са станицом за пуњење пећи за синтеровање. Ове опције захтевају специфичан изглед пројекта и процену времена циклуса.
Серво кретање и промена
Подесиви параметри кретања
Осе за подизање и палетирање користе модуле зупчастог ремена на серво погон. Оператери могу да уносе растојања кретања, позиције подизања, углове окретања, слојеве за палетирање и размак делова кроз ХМИ на екрану осетљивом на додир.
Ово подешавање засновано на параметрима поједностављује прилагођавање шема палетирања приликом пребацивања између компатибилних производа. Одговарајући програм и распоред хватања и даље морају бити припремљени и валидирани за сваки нови тип дела.
Максимална наведена висина слагања је 60 мм. Дозвољени распоред зависи од геометрије дела, распореда лежишта и начина руковања; купци треба да потврде да ли је предвиђени образац слагања прикладан за њихове зелене компакте.
Простор за промене умри
Склоп хватаљке за подизање може да се помери уназад како би резервисао приближно 800 мм простора за подешавање матрице и замену калупа. Ова функција је намењена да рутински рад са алатима учини практичнијим без потребе за уклањањем целе радне станице.
Пре уградње, потврдите стварни простор за одржавање, приступ оператера и распоред врата машине у односу на постојећи распоред пресе.
Систем безбедности и контроле
Притисните Интерлоцкинг
Потпуно аутоматска машина за руковање и палетирање делова за металургију праха повезује се са пресом преко жичаног сигналног интерфејса помоћу конектора за ваздухопловство. Редослед пресовања и руковања се координишу преко релевантних радних сигнала.
У складу са испорученом конфигурацијом, грешка при сакупљању делова покреће аларм и зауставља пресу. Посебну логику међусобног закључавања, услове поновног покретања и процедуру отклањања грешке треба потврдити током пуштања у рад.
Физичка заштита
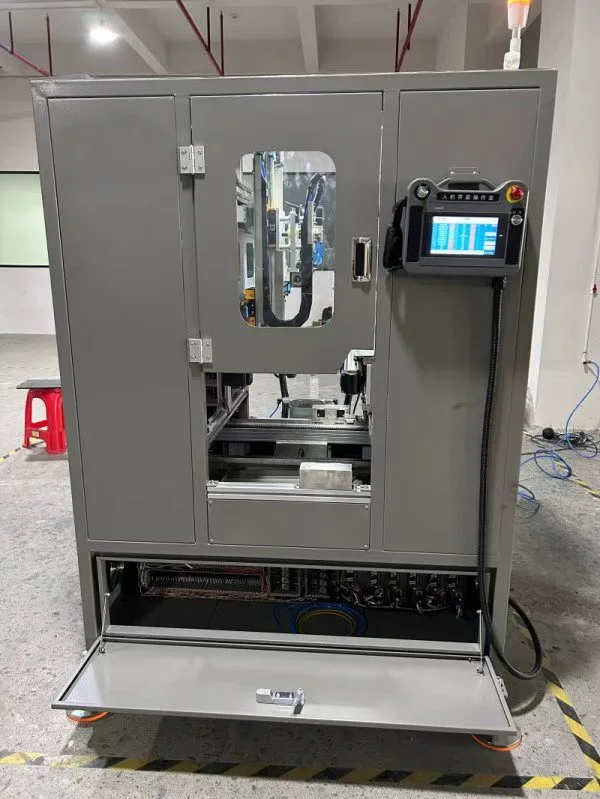
Машина користи физичку заштитну баријеру и провидна заштитна врата, са унутрашњим ЛЕД осветљењем за побољшање видљивости током рада. Ове карактеристике помажу да се оператер одвоји од радног механизма.
Коначну инсталацију треба прегледати у складу са важећим захтевима за безбедност машина и распоредом постојеће пресе. Руковаоци не би требало да заобилазе блокаде или да улазе у заштићено радно подручје док је могуће опасно кретање.
Стандардне индустријске компоненте
Наведена хардверска конфигурација укључује КСИЊЕ ПЛЦ, серво моторе и АИРТАЦ пнеуматске компоненте. Контролни систем комбинује аутоматско секвенцирање са уносом параметара на екрану осетљивом на додир и алармним упитима.
За набавку, купци треба да потврде тачне моделе компоненти, електричне цртеже, доступност резервних делова и захтеве одржавања испоручене конфигурације.
Техничке спецификације
| Ставка | Спецификација |
| Пречник радног предмета | 8–60 мм |
| Висина радног предмета | 3–35 мм |
| Максимална тежина радног предмета | ≤100 г |
| Подесива висина подизања | 1.000–1.400 мм од пода |
| Пикап хоризонтално путовање | 1.100 мм |
| Пикап вертикално путовање | 450 мм |
| Палетирање хоризонталног хода | 850 мм |
| Палетирање вертикалног хода | 100 мм |
| Максимална висина слагања | ≤60 мм |
| Компатибилне димензије лежишта | 220–400 мм × 200–300 мм |
| Капацитет спремника за празну ладицу | До 9 тацни |
| Пуни капацитет бафера | До 9 тацни |
| Максимално пуно оптерећење лежишта | 80 кг |
| Брзина четкице | 0–1100 о/мин |
| Максимална наведена брзина циклуса | 15 циклуса/мин |
| Напајање | АЦ 220 В, 50 Хз |
| Укупна називна снага | 2,5 кВ |
| Радни ваздушни притисак | 0,5–0,7 МПа |
| Укупне димензије (Ш × Д × В) | 1.300 × 1.450 × 1.800 мм |
| Методе хватања | Стезање, магнетно, вакуумско и унутрашње ширење |
| Контролни систем | КСИЊЕ ПЛЦ + ХМИ са екраном осетљивим на додир |
Напомена: Број од 15 циклуса/мин је наведени теоретски максимум, а не гарантована стопа производње. Стварни учинак зависи од циклуса пресовања, димензија дела, начина хватања, времена четкања и шеме палетирања. Станица за руковање не може премашити ефективну снагу повезане пресе.
Апликације
ТхеПотпуно аутоматска машина за руковање и палетизацију делова за металургију прахаје намењен за руковање након штампе у производним окружењима у металургији праха, укључујући:
Компоненте за аутомобиле и мотоцикле:Зелени компакти за клипове амортизера и друге одговарајуће обликоване делове.
Лежајеви и чауре импрегнирани уљем:Празни лежајеви на бази гвожђа и бакра који захтевају пажљив трансфер пре синтеровања.
Зупчаници, брегови и структурне компоненте:Зупчаници, зупчаници и одабрани неправилно обликовани делови у оквиру специфицираног опсега руковања.
Производне линије пресовања за синтеровање:Примене у којима се зелени компакти морају уклонити, очистити, распоредити на тацне и пренети у низводни процес синтеровања.
Компатибилност треба проценити на основу стварног цртежа дела, материјала, тежине, димензија и захтеване оријентације руковања. Радна станица је дизајнирана за механичке пресе за сабијање праха серије ФИ и хидрауличне серво пресе, са прикладношћу за накнадну уградњу која се процењује на основу пројекта.
Управљање квалитетом и подршка
КСИАИИ је успоставио систем управљања квалитетом усклађен са захтевима ИАТФ 16949:2016. За купце којима је потребна формална документација квалитета добављача, применљива системска документација и њихов обим могу се потврдити током набавке.
Свака радна станица завршава фабричко тестирање без оптерећења и повезаног рада пре испоруке. Испоручена документација укључује упутство за употребу, електричне цртеже и листу резервних делова.
КСИАИИ такође пружа подршку за инсталацију и пуштање у рад, интеграцију сигнала са пресом купца и обуку која покрива рад машине, замену хватаљке, подешавање параметара и решавање проблема.
Наведени гарантни рок је 12 месеци. Даљинска и техничка подршка на лицу места доступна је под уговореним условима услуге, заједно са дугорочним снабдевањем оригиналних резервних делова.
Пре наручивања, купци могу да доставе цртеже делова и модел пресе тако да КСИАИИ може да процени метод хватања, спецификацију лежишта, захтеве интерфејса и очекивани производни циклус.
Често постављана питања
Може ли се радна станица накнадно уградити у постојећу пресу за сабијање праха?
Да, пројекти реконструкције се могу проценити. КСИАИИ је потребан модел пресе, висина матрице, висина подизача и детаљи о доступном сигналном интерфејсу. Неким старијим машинама може бити потребан модул за конверзију сигнала пре него што је могућа поуздана интеграција.
Може ли једна радна станица опслуживати више машина?
Стандардна конфигурација је дизајнирана да служи једну пресу. Распоред више машина захтева прилагођени модул за дистрибуцију и процену времена циклуса, размака пресе, протока делова и потребног капацитета руковања.
Како да изаберем метод хватања?
Избор зависи од геометрије радног предмета, материјала и чврстоће у зеленом стању. Стезни, магнетни, вакуумски и унутрашњи експанзиони хватаљци имају различите захтеве. Обезбеђивање цртежа делова или узорака омогућава да се решење за хватање процени пре производње.
Да ли морам да користим графитне тацне?
Не. Наведене компатибилне опције лежишта укључују мрежасте тацне, графитне плоче и тацне од нерђајућег челика. Тацна треба да буде унутар наведеног опсега димензија, а деформација дна не би требало да прелази 2 мм према испорученим захтевима. Пре употребе треба проверити да ли постојећа лежишта одговарају и стабилна.
Може ли машина константно достићи 15 циклуса у минути?
Петнаест циклуса у минути је наведени теоретски максимум. Остварљива стопа производње зависи од циклуса пресовања, димензија радног комада, времена хватања и ослобађања, захтева за четкање и шеме палетирања. Коначну брзину циклуса треба потврдити тестирањем са репрезентативним деловима.
Које је рутинско одржавање потребно?
Рутинско одржавање укључује уклањање накупљеног праха са четкица и радног простора, проверу пнеуматских прикључака, подмазивање серво модула према распореду одржавања и проверу хватаљки на истрошеност. Препоручени интервали одржавања треба да буду потврђени у упутству за машину.
Затражите решење за руковање
Ако планирате нову производну линију металургије праха или надоградите постојећу пресе, КСИАИИ може проценити захтеве за руковање на основу информација о компонентама и опреми.
Да бисте подржали практичан предлог, наведите цртеж радног комада, материјал, димензије, тежину, тренутни модел пресе, време циклуса пресе, димензије лежишта и циљни обим производње. Ове информације помажу да се утврди да ли је стандардна конфигурација прикладна или да ли је потребно прилагођено хватање, руковање лежиштем или интеграција мулти-пресса.
Пошаљи упит
Контакт информације
-
Адреса
Но.209 Лане 520 Тонгнинг Рд, Киањианг Стреет, Јиангбеи Дистрицт, Нингбо Цити, Зхејианг Провинце, Кина
-
Тел
-
Емаил
Добијте прилагођену понуду за своје делове амортизера
Зашто глобални купци бирају Нингбо Ксиаии:
✓ ИАТФ 16949 Цертифиед — Стопа дефеката строго контролисана испод 0,1%.
✓ Набавка пуне категорије — Клипови, шипке, опруге, штанцани и гумени делови.
✓ Подршка за истраживање и развој — прилагођене формуле за металургију праха и брза израда прототипа за 7-10 дана.
✓ Доказани капацитет — 50 милиона клипова са језгром произведено годишње за глобалне ОЕМ произвођаче.
Спремни за почетак? Попуните образац испод и наш инжењерски тим ће одговорити у року од 24 сата са прилагођеном препоруком.
Повезани производи
Невс Рецоммендатионс