- Хоме
- О нама
- Производи
- Вести
- Преузми
- Пошаљите упит
- Контактирајте нас
Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Производи
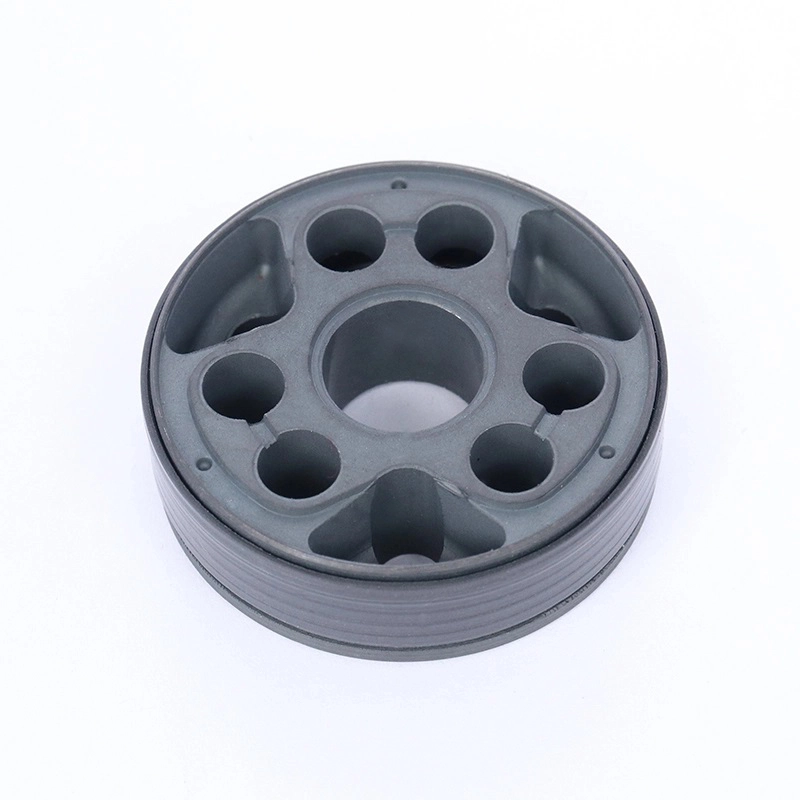
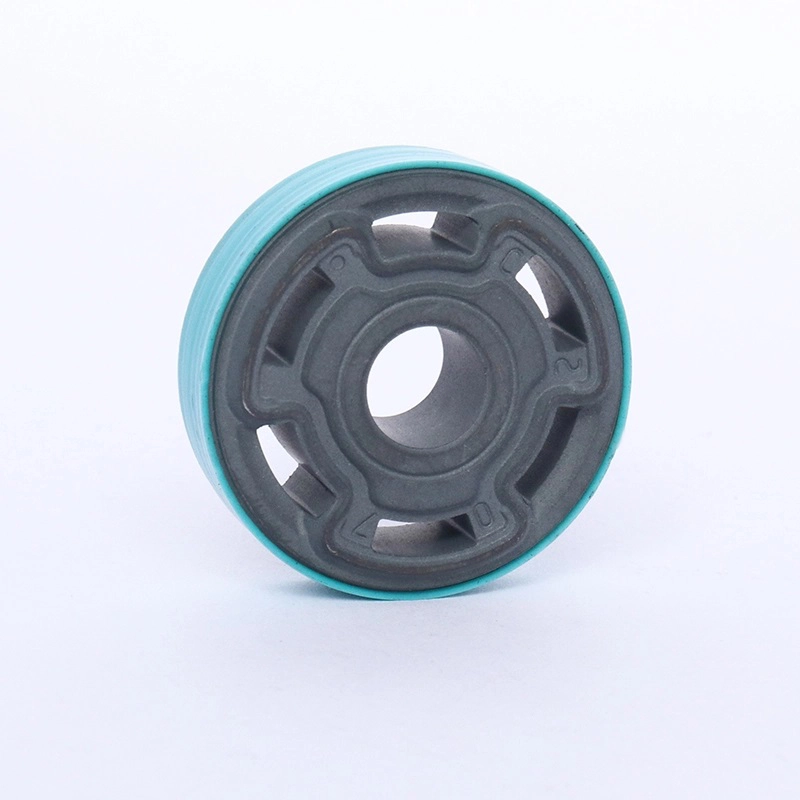
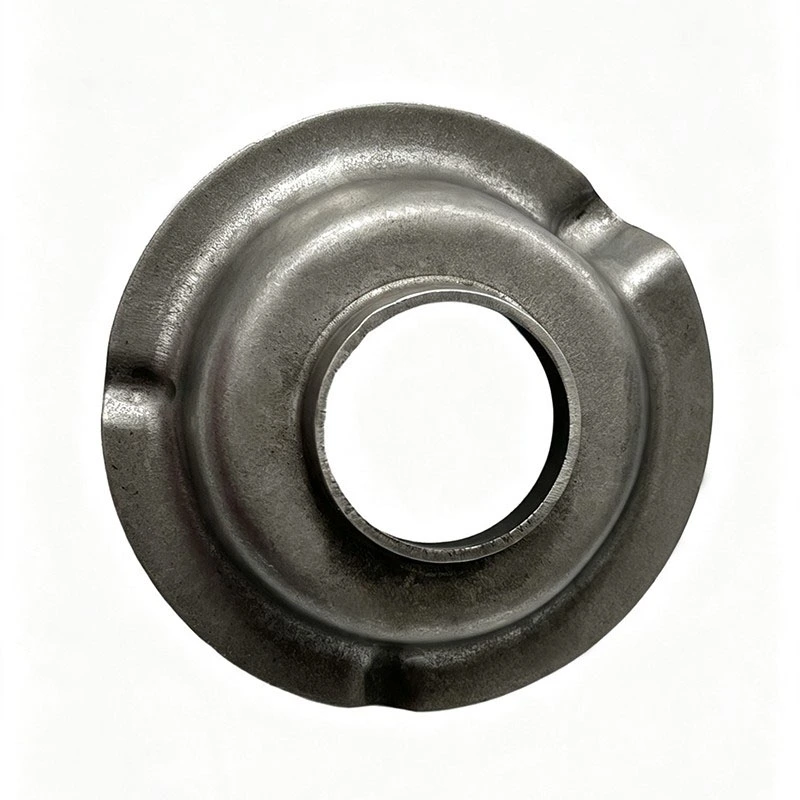
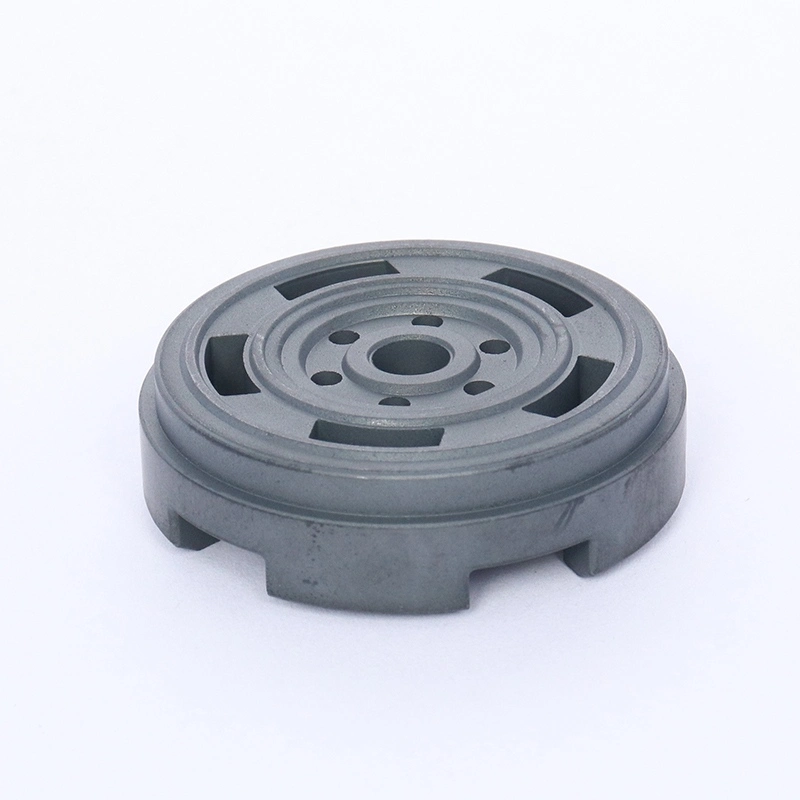
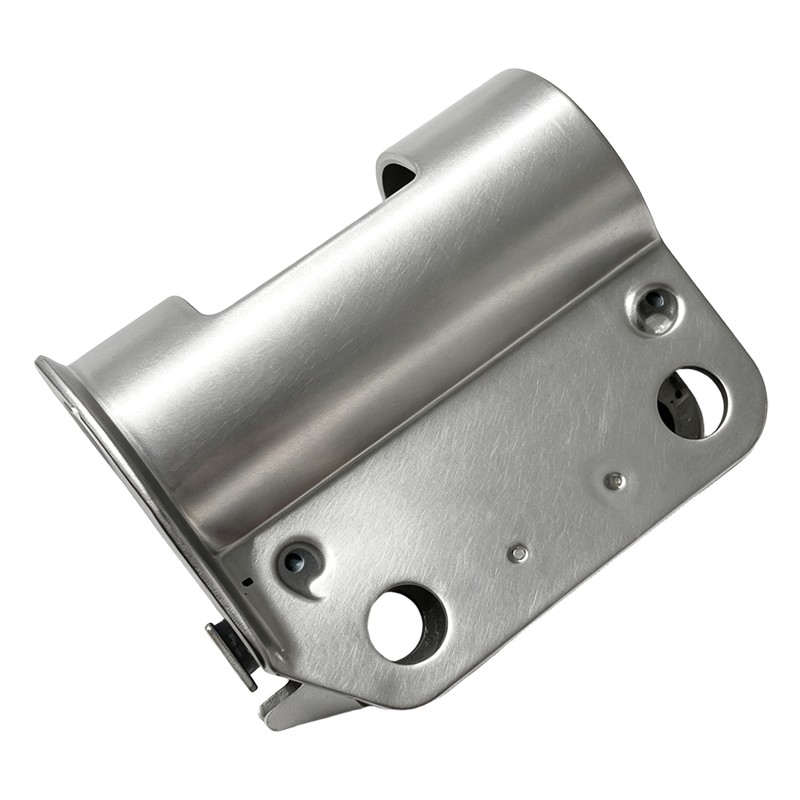
Снабдевамо компоненте амортизера пуне категорије, укључујући клипове, штанцане, гумене заптивке, клипњаче, опруге и саморазвијене машине за траке/урезивање.
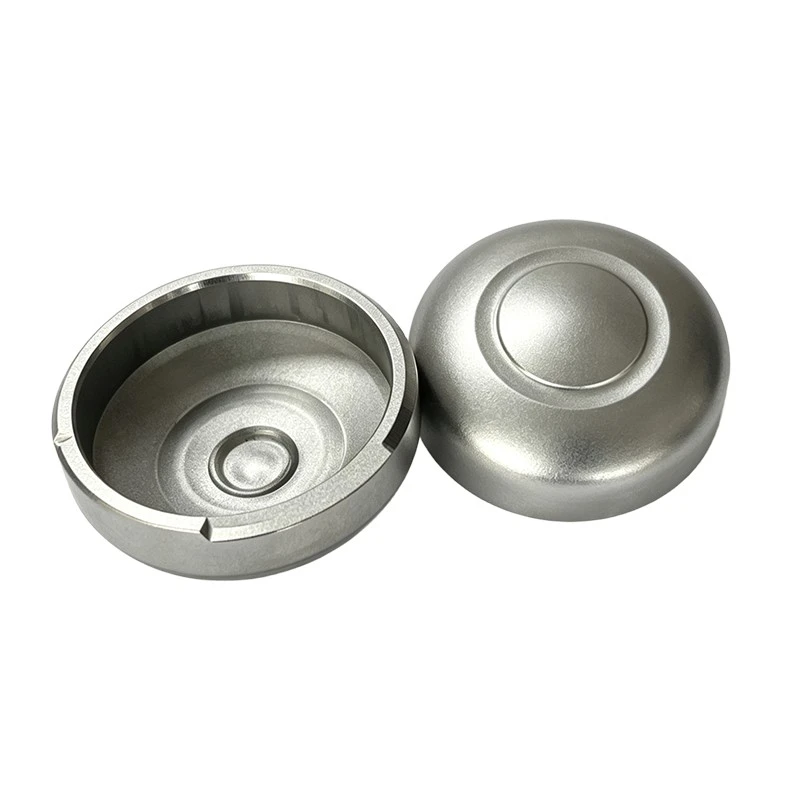
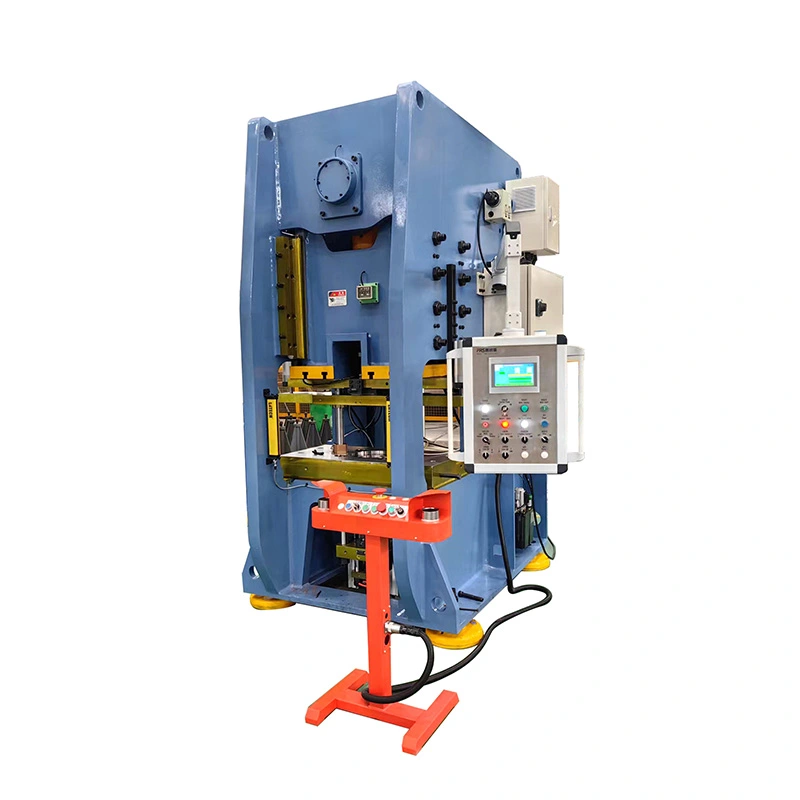
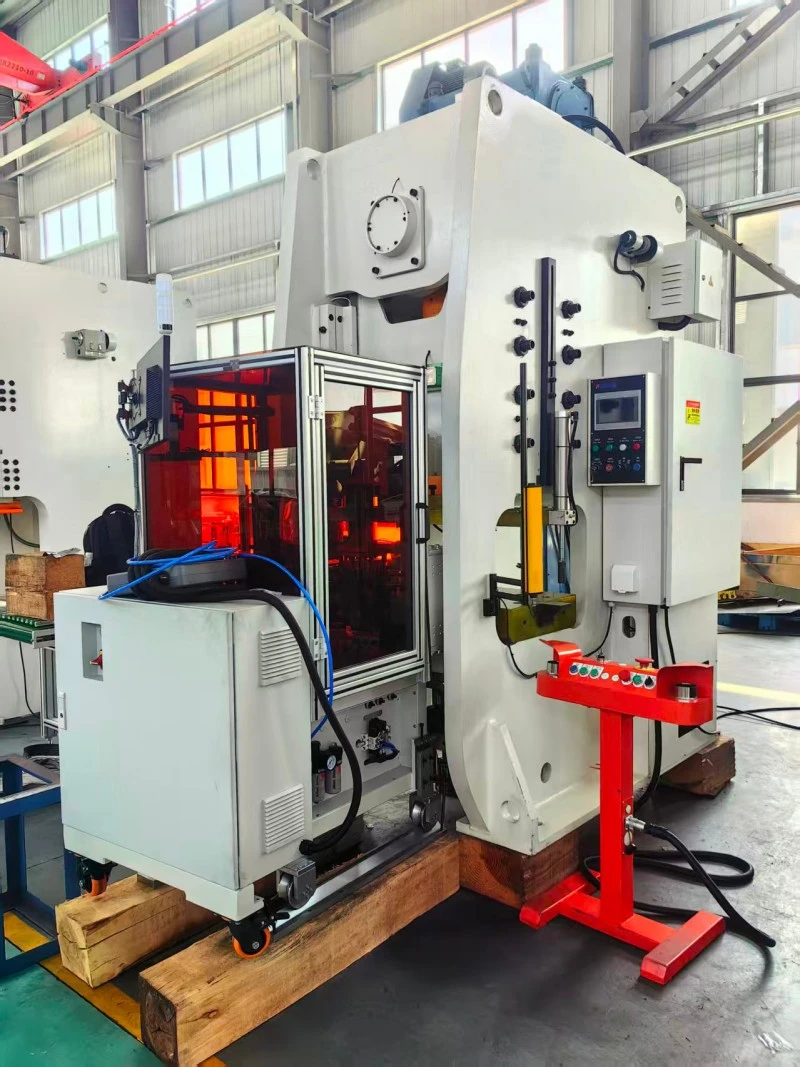
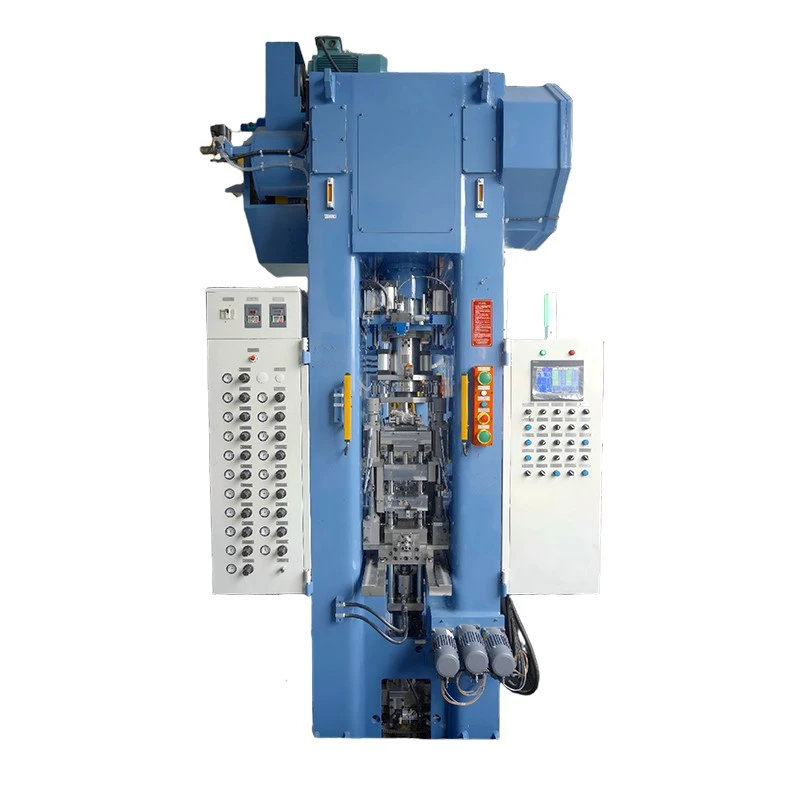
Потпуно аутоматска преса за димензионисање делова за металургију праха
Потпуно аутоматска преса за димензионисање делова за металургију праха коју је развио КСИАИИ дизајнирана је за прецизну корекцију димензија после синтеровања компоненти металургије праха. После синтеровања, ПМ делови могу да доживе промене у димензијама или благу деформацију узроковану термичким скупљањем и процесом синтеровања. Ова опрема примењује контролисани притисак димензионисања за корекцију унутрашњег пречника, спољашњег пречника и висине дела, помажући да се побољша толеранција димензија, коаксијалност и завршна обрада површине.
ТхеПотпуно аутоматска преса за димензионисање делова за металургију прахаје механичка преса за калибрацију од 800 кН развијена посебно за апликације у металургији праха након синтеровања. Користи крути заварени челични оквир, клизач са дугим вођењем са осам лица, пнеуматску кочницу са сувим трењем и хидрауличну заштиту од преоптерећења како би обезбедио стабилне услове формирања током поновљене производње.
Машином управља Сиеменс ПЛЦ и МЦГС ХМИ екран осетљив на додир, са џог, једноходним и континуираним режимима рада. Интерфејси за аутоматизацију су резервисани за системе за довод и истовар, омогућавајући опреми да ради са манипулаторима серије МА или роботима серије РА за аутоматско утовар, димензионисање и истовар.
Исправне димензије након синтеровања
Синтеровање је неопходно за развијање потребних механичких својстава делова металургије праха, али током процеса може доћи до промена димензија. За компоненте са строгим захтевима за димензионисање, може бити неопходна операција секундарног димензионисања.
Исправите унутрашње и спољашње пречнике
ФСЕ-80 примењује контролисани механички притисак на већ синтероване компоненте да би исправио одступања димензија у унутрашњем и спољашњем пречнику. Ово је посебно корисно за чауре, лежајеве, клипове амортизера и друге компоненте где тачност димензија утиче на перформансе монтаже.
Контролна висина дела
Процес димензионисања такође може да исправи варијације висине узроковане синтеровањем. Контролом положаја горњег и доњег алата, машина може приближити висину компоненте траженој спецификацији.
Побољшајте конзистентност димензија
Поновљено димензионисање под контролисаним условима помаже у смањењу варијација димензија између појединачних делова. Ово чини процес погодним за производњу великог обима где су потребне конзистентне димензије за низводно склапање.
Дизајниран за делове после синтеровања
За разлику од пресе за сабијање праха, ова машина не формира растресити метални прах у зелени компакт. Користи сепосле синтеровањаза корекцију димензија већ синтероване ПМ компоненте.
Позиција у ПМ процесу
Типичан процес производње металургије праха је:
Припрема праха → Збијање праха → Греен Цомпацт → Синтеровање мрежасте траке → Димензионисање након синтеровања → Инспекција → Накнадна монтажа или обрада
Операција димензионисања се стога може интегрисати у постојећу производну линију ПМ уместо да се користи као самосталан процес формирања.
Погодно за синтероване компоненте
ТхеПотпуно аутоматска преса за димензионисање делова за металургију прахапогодан је за делове који су завршили процес синтеровања али захтевају додатну корекцију димензија. Може се конфигурисати за компоненте са унутрашњим рупама, спољним пречникима, различитим висинама и вишестепеним структурама.
800 кН Сила димензионисања
ФСЕ-80 обезбеђује максималну силу димензионисања од800 кН, са максималним ходом димензионирања од 4 мм и ходом клизача од 140 мм.
Контролисани потез величине
Максимални ход притиска је 4 мм, што машину чини погодном за контролисану корекцију димензија, а не за формирање материјала великих размера. Сила димензионисања се може применити у радном опсегу према карактеристикама и захтевима димензија синтерованог дела.
Брзина производње
Теоретска брзина клизача је 40–75 СПМ, док је стварна радна брзина димензионирања приближно20–35 С.П.М.
Стварни излаз зависи од геометрије компоненте, конфигурације матрице, методе утовара, захтева за димензионисање и нивоа аутоматизације.
Пре избора опреме, КСИАИИ може проценити цртеж компоненти купца и препоручити одговарајућу силу димензионисања, структуру матрице и параметре процеса.
Чврста структура за поновљиво димензионисање
Конзистентност димензија у великој мери зависи од ригидности и тачности вођења пресе.
ФСЕ-80 користи заварениК235Б оквир од челичне плочекоји се подвргава ослобађању од стреса због старења услед вибрација пре тешке обраде. Овај процес помаже у смањењу унутрашњег напрезања у структури машине.
Навођење слајдова са осам лица
Клизач користи структуру вођице дугу осам лица како би се смањио угаони отклон током притискања. Стабилно вођење клизача помаже у одржавању релативне позиције између горњег пробоја, матрице и доњег пробоја током поновљених операција димензионисања.
Оквир машине за ослобађање од стреса
Заварени оквир је подвргнут третману вибрационог старења пре обраде. Ово помаже у побољшању стабилности конструкције и пружа чврсту основу за понављајуће операције димензионисања.
Заштита за сет матрица
Стабилно вођење машине смањује непотребно померање између компоненти алата током циклуса димензионисања. Ово помаже у одржавању тачности димензионисања и такође може да смањи неравномерно оптерећење на сету калупа.
Сигурносна заштита преса и алата
Операције димензионисања захтевају поуздану заштиту и за оператере и за алат. Машина укључује механичке, пнеуматске и електричне сигурносне функције за подршку континуираној производњи.
Заштита квачила и кочница
Пнеуматска сува комбинација квачила-кочница користи контролу са два вентила са двоструком петљом. Ово обезбеђује контролисано покретање и заустављање главног клизача током производње.
Хидраулична заштита од преоптерећења
Уграђена хидраулична јединица за заштиту од преоптерећења може ослободити притисак када дође до ненормалног преоптерећења. Ово помаже у заштити структуре пресе и матрице од прекомерног оптерећења.
Безбедност оператера
Машина може бити опремљена четворостепеном заштитом светлосне завесе, дворучним синхроним радом, детекцијом двоструког хода и блокадом за заустављање у нужди.
Балансни цилиндар такође помаже у супротстављању тежини клизача и смањењу удара током преокретања хода.
Дигитално управљање и праћење процеса
ТхеПотпуно аутоматска преса за димензионисање делова за металургију прахакористи Сиеменс ПЛЦ са МЦГС екраном осетљивим на додир ХМИ да обезбеди централизовани рад машине и надзор.
Три режима рада
Контролни систем подржава јог, једнотактни и континуирани режим рада. Ово омогућава оператерима да изаберу одговарајући режим током подешавања, тестирања, подешавања алата и нормалне производње.
Дигитални приказ параметара
Висина матрице се може приказати са аОчитавање од 0,1 мм. Оператери могу да прате кључне услове машине и подесе радне параметре преко ХМИ.
Праћење производње и кварова
Контролни систем подржава бројање комада, праћење угла ручице и евидентирање аларма грешке. Резервисани И/О портови су такође доступни за повезивање са спољним системима за напајање, истовар и инспекцију.
Променљива брзина производње
Главни мотор користи фреквентни фреквентни фреквентни погон, омогућавајући бесконачно подешавање брзине клизања унутар применљивог радног опсега.
Опције калупа за различите делове
Стандардни сет матрица јеУ1/Л1, док су конфигурације У1/Л2 и У2/Л2 доступне за сложеније компоненте.
Стандардна У1/Л1 конфигурација
Стандардна конфигурација је погодна за уобичајене апликације за димензионисање након синтеровања где структура компоненти не захтева додатна померања ударца.
Мулти-Левел Дие Структуре
У1/Л2 и У2/Л2 конфигурације матрице се могу изабрати за сложеније компоненте које захтевају различита горња или доња кретања ударца.
Хидраулична шипка са језгром
Доступна је хидраулична шипка за језгро за компоненте које захтевају контролисану величину унутрашњег отвора. Ова опција је посебно корисна за чауре, клипове амортизера и друге компоненте са степенастим унутрашњим структурама.
Подесиви доњи удар
Висина избацивања доњег ударца и положај притискања могу се ручно подесити унутар наведеног опсега. Висина шипке језгра се такође може подесити да одговара различитим димензијама компоненти.
ФСЕ-80МЈ параметри за матрице
| Ставка | Јединица | ФСЕ-80МЈ |
| Дие Сет Типе | — | У1/Л1 |
| Опциони сет матрица | — | У1/Л2, У2/Л2 |
| Тип средње матрице | — | Фикед |
| Сила лежаја горње ударне плоче | кН | 800 |
| Сила лежаја средње матрице | кН | 800 |
| Сила лежаја доње ударне плоче | кН | 800 |
| Подешавање избацивања доњег ударца | мм | 0–40 |
| Подешавање нижег притиска | мм | 0–40 |
| Подешавање висине штапа језгра | мм | 0–80 |
| Сила лежаја плоче језгра шипке | кН | 120 |
| Сет алата за подешавање | Сет | 1 |
Аутоматско утовар и истовар
Стандардна машина може да ради са ручним утоваром и истоваром, док су опције аутоматизације доступне купцима којима је потребна већа ефикасност производње.
Аутоматско храњење
Ротациона јединица за аутоматско пуњење може да се интегрише у машину за пренос синтерованих компоненти у калуп за димензионисање. Сензор за детекцију погрешног увлачења може се додати да би се идентификовали абнормални услови пуњења.
Парт Цлеанинг
Јединица за чишћење ваздушним ударом се може инсталирати да би се уклонио остатак праха или честица из радног предмета након димензионисања.
Робот Хандлинг
Манипулатори серије МА и роботи серије РА могу се користити за аутоматско утовар и истовар предмета. Ово омогућава пресе да ради као део континуиране аутоматизоване производне ћелије.
Воркинг Процесс
Процес одређивања величине се завршава контролисаним редоследом од пуњења до пражњења.
Step 1: Workpiece Loading
Компоненте синтероване металургије праха се постављају у калуп за димензионисање ручно или аутоматским манипулатором.
Корак 2: Повуците надоле и одредите величину
Горњи удар се помера надоле са главним клизачем и примењује контролисани притисак да исправи потребне димензије, укључујући унутрашњи отвор, спољашњи пречник и висину дела.
Корак 3: Формирање задржавања
Кратак период задржавања омогућава примењеном притиску да стабилизује радни предмет и помаже у оптимизацији тачности димензија и квалитета површине.
Корак 4: Повратак клизачем
Главни клизач се враћа у своју почетну позицију након завршетка операције одређивања величине.
Корак 5: Избацивање
Доњи механизам за пробијање подиже компоненту величине из шупљине калупа.
Корак 6: Пражњење радног комада
Готова компонента се може уклонити ручно или помоћу роботске хватаљке. Опциони систем за чишћење ваздушним ударом може уклонити остатке праха или честице пре следећег процеса.
Корак 7: Следећи циклус
Машина се враћа у положај за утовар и почиње следећи циклус димензионисања за континуирану производњу.
Главне техничке спецификације
| Ставка | Јединица | ФСЕ-80 |
| Максимална сила величине | кН | 800 |
| Максимални ход притиска | мм | 4 |
| Слиде Строке | мм | 140 |
| Теоријска брзина клизача | С.П.М | 40–75 |
| Стварна радна стопа величине | С.П.М | 20–35 |
| Подешавање висине клизача | мм | 80 |
| Максимална дужина радног комада | мм | 50 |
| Снага главног мотора | кВ | 7.5 |
| Повер Суппли | — | АЦ380В / 50Хз |
| Контролни напон | V | АЦ220 / ДЦ24 |
| Укупна тежина са комплетом матрица | T | 8.7 |
| Укупне димензије Д×Ш×В | мм | 2000 × 1500 × 2900 |
Подмазивање и пнеуматски систем
Поуздано подмазивање и довод ваздуха су важни за одржавање стабилног рада током дугих производних циклуса.
Централизовано подмазивање
Машина користи прогресивни централизовани систем за подмазивање машћу са аутоматском функцијом аларма за блокаду уљног вода. Ово помаже оператерима да идентификују проблеме са подмазивањем пре него што доведу до непотребног застоја.
Пнеуматски третман ваздуха
Пнеуматски систем користи склоп филтер-регулатор-подмазивач на улазу за ваздух и укључује аларм ниског притиска ваздуха.
Стандардне пнеуматске компоненте
Могу се користити главне пнеуматске компонентеАИРТАЦ или СМЦкомпоненте, пружајући стандардизоване опције замене и лакше одржавање.
Примене у металургији праха
ТхеПотпуно аутоматска преса за димензионисање делова за металургију прахапогодан је за корекцију димензија различитих ПМ компоненти након синтеровања.
Клипови амортизера
Клипови амортизера за металургију праха за аутомобиле и мотоцикле могу захтевати тачне унутрашње и спољашње димензије након синтеровања. Процес димензионисања помаже у исправљању одступања димензија у вези са синтеровањем пре накнадне обраде или склапања.
Лежајеви и чауре
Лежајеви и чауре на бази гвожђа и бакра импрегнирани уљем могу се обрадити ради корекције димензија њихових унутрашњих и спољашњих површина.
Зупчаници и камере
Синтеровани ПМ зупчаници, зупчаници и друге структурне компоненте могу користити пост-синтеровање да би се побољшала конзистентност димензија тамо где је то потребно.
Мулти-Степ ПМ компоненте
За компоненте са степенастим структурама или унутрашњим карактеристикама, опциони сетови матрица на више нивоа и конфигурације шипки за хидрауличну језгру могу се изабрати према цртежу дела.
Интеграција са ПМ производном линијом
Машина за димензионисање се може повезати са узводном и низводном опремом за металургију праха како би се створио континуирани радни ток производње.
Веза са опремом за сабијање
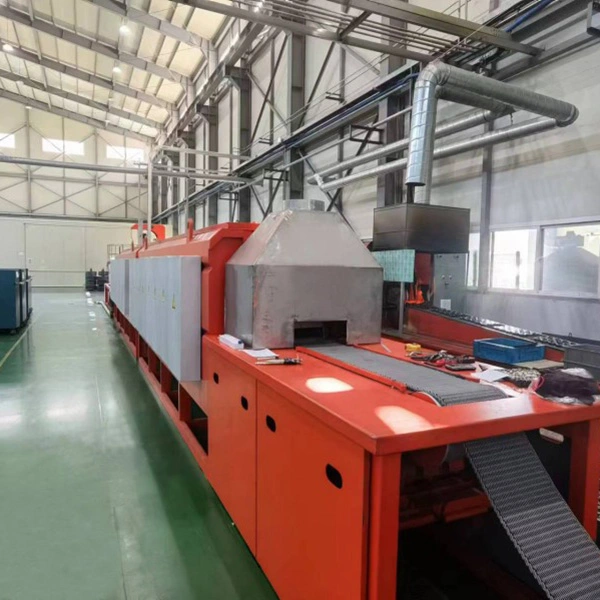
Машина се може користити након пресе за сабијање праха и пећи за синтеровање мрежасте траке. Зелени компакти се прво пресују и синтерују пре уласка у процес димензионисања после синтеровања.
Аутоматизовани пренос делова
Манипулатори серије МА или роботи серије РА могу да преносе делове између фаза производње, смањујући ручно руковање и помажу у синхронизацији времена циклуса машине.
Инспекција и сортирање
Станица за преглед обрадака и станица за сортирање готових делова могу се додати када производња захтева аутоматизовану проверу квалитета и класификацију.
Типичан аутоматизовани ток производње се стога може конфигурисати као:
Сабијање праха → Зелено компактно руковање → Синтеровање мрежасте траке → Димензионисање → Инспекција → Сортирање
Опциона конфигурација
Различите компоненте захтевају различите нивое алата и аутоматизације. КСИАИИ обезбеђује опционе модуле у складу са захтевима производа и производње купаца.
Опције сета матрица
Доступне конфигурације матрица укључују У1/Л2 и У2/Л2. Хидраулички склоп шипке за језгро и двосмерно контролисан цилиндар за балансирање горњег ударца су такође доступни за специфичне структуре компоненти.
Притисните Опције функције
Преса може бити опремљена ротационом јединицом за аутоматско убацивање, сензором за детекцију погрешног увлачења, јединицом за чишћење издувавањем радног комада, детекцијом двоструког такта и аутоматским модулом за подешавање висине матрице.
Опције аутоматизације
Аутоматизација може укључити манипулаторе серије МА, роботе серије РА, станице за преглед обрадака и станице за сортирање готових делова. Машина се такође може повезати са пресом за сабијање праха и пећи за синтеровање мрежасте траке.
Машина се састајеГБ/Т 10924-2009иГБ27607-2011стандарде за штампу и подржава захтеве ЦЕ сертификата.
Испорука, монтажа и сервис
Пре испоруке, свака машина се подвргава тестирању без оптерећења и оптерећења како би се верификовало механичко, електрично и функционисање контролног система.
Документација
Стандардни пакет документације укључује упутство за употребу, електричне цртеже и листу резервних делова.
Инсталација и обука
КСИАИИ обезбеђује инсталацију на лицу места и пуштање у рад од стране инжењера када је то потребно. Обука руковаоца обухвата рад машине, промену матрице, подешавање параметара, решавање проблема и одржавање на више нивоа.
Гаранција и техничка подршка
Стандардни гарантни рок је12 месеци. Током гарантног рока, кварови у вези са квалитетом добијају одговор у року4 сата, са подршком на лицу места у оквиру2 данакада је потребно.
КСИАИИ такође обезбеђује доживотно снабдевање резервним деловима и техничке консултације.
Подршка за процесе и алате
За нове пројекте, купци могу да обезбеде цртеже компоненти тако да КСИАИИ може да препоручи одговарајући сет калупа, силу величине и параметре процеса пре производње опреме.
Често постављана питања
Која је разлика између пресе за димензионисање и пресе за сабијање праха?
Преса за сабијање формира метални прах у зелени компакт пре синтеровања. Преса за димензионисање коригује димензије синтерованих делова након синтеровања.
Може ли ФСЕ-80 обрадити степенасте клипове амортизера?
Да. ФСЕ-80 подржава конфигурације матрица У1/Л1, У1/Л2 и У2/Л2, са опцијама хидрауличног језгра за сложене унутрашње структуре.
Може ли машина да ради потпуно аутоматски?
Да. Аутоматско храњење, манипулатори серије МА, роботи серије РА, системи за инспекцију и сортирање могу се интегрисати у складу са захтевима производње.
Који су захтеви за струју и ваздух?
Стандардно напајање је АЦ380В / 50Хз, а препоручени ваздушни притисак је 0,6–0,8 МПа. Применљива температура околине је -10°Ц до 50°Ц.
Која је максимална сила димензионисања?
ФСЕ-80 обезбеђује максималну силу димензионисања од800 кН, са максималним ходом притискања од 4 мм и стварном радном брзином од 20–35 С.П.М.
Које је време испоруке и МОК?
Стандардна испорука је отприлике40–55 радних дана, док је за прилагођене конфигурације обично потребно 55–70 радних дана. МОК је1 јединица.
Коју подршку за одржавање пружа КСИАИИ?
КСИАИИ обезбеђује упутства за употребу, електричне цртеже, резервне делове, инсталацију и пуштање у рад, обуку оператера и техничку подршку. Стандардни гарантни рок је12 месеци.
Пошаљи упит
Контакт информације
-
Адреса
Но.209 Лане 520 Тонгнинг Рд, Киањианг Стреет, Јиангбеи Дистрицт, Нингбо Цити, Зхејианг Провинце, Кина
-
Тел
-
Емаил
Добијте прилагођену понуду за своје делове амортизера
Зашто глобални купци бирају Нингбо Ксиаии:
✓ ИАТФ 16949 Цертифиед — Стопа дефеката строго контролисана испод 0,1%.
✓ Набавка пуне категорије — Клипови, шипке, опруге, штанцани и гумени делови.
✓ Подршка за истраживање и развој — прилагођене формуле за металургију праха и брза израда прототипа за 7-10 дана.
✓ Доказани капацитет — 50 милиона клипова са језгром произведено годишње за глобалне ОЕМ произвођаче.
Спремни за почетак? Попуните образац испод и наш инжењерски тим ће одговорити у року од 24 сата са прилагођеном препоруком.
Повезани производи
Невс Рецоммендатионс